


Saps que hi ha molts tipus de màquines-eina de cinc eixos?
El mecanitzat de cinc eixos, com el seu nom indica, és un mode de mecanitzat CNC. La màquina-eina que s'utilitza per al mecanitzat de cinc eixos, que utilitza el moviment d'interpolació lineal en cinc coordenades de X, Y, Z, A, B i C, s'anomena normalment màquina-eina de cinc eixos o centre de mecanitzat de cinc eixos. Però, entens realment el mecanitzat de cinc eixos?
El desenvolupament de la tecnologia dels cinc eixos
Durant dècades, s'ha cregut àmpliament que la tecnologia de mecanitzat CNC de cinc eixos és l'únic mitjà per mecanitzar superfícies contínues, llises i complexes. Una vegada que la gent es trobi amb problemes insolubles en el disseny i la fabricació de superfícies complexes, passarà a la tecnologia de mecanitzat de cinc eixos. Però... L'enllaç de cinc eixos CNC és la tecnologia més difícil i àmpliament utilitzada en tecnologia CNC. Integra control per ordinador, servoaccionament d'alt rendiment i tecnologia de mecanitzat de precisió, i s'aplica al mecanitzat eficient, precís i automatitzat de superfícies complexes. A nivell internacional, la tecnologia CNC d'enllaç de cinc eixos es considera un símbol del nivell de tecnologia d'automatització d'equips de producció d'un país. A causa del seu estatus especial, especialment el seu impacte significatiu en les indústries aeronàutiques, aeroespacials i militars, així com la seva complexitat tecnològica, els països industrials occidentals desenvolupats sempre han implementat un sistema de llicències d'exportació per a sistemes CNC de cinc eixos com a materials estratègics. En comparació amb el mecanitzat CNC de tres eixos, des de la perspectiva de la tecnologia i la programació, l'ús del mecanitzat CNC de cinc eixos per a superfícies complexes té els avantatges següents: 1) millorar la qualitat i l'eficiència del mecanitzat 2) ampliar el rang del procés 3) complir la nova direcció de desenvolupament compost
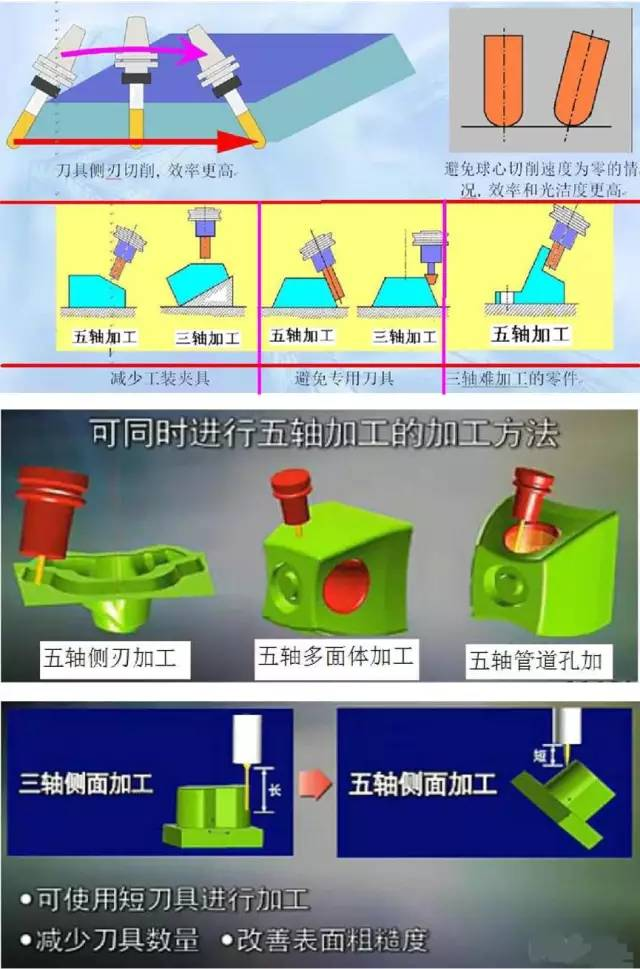
El mecanitzat CNC de cinc eixos és molt més complex pel que fa a la programació CNC, el sistema CNC i l'estructura de la màquina en comparació amb les màquines eina de tres eixos a causa de la interferència i el control de la posició de l'eina a l'espai de mecanitzat. Per tant, els cinc eixos són fàcils de dir, però és molt difícil implementar-los! A més, és encara més difícil operar i aplicar de manera eficaç!
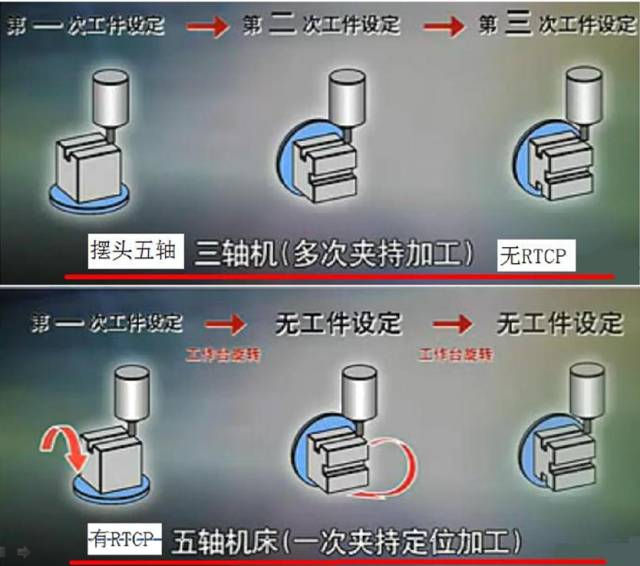
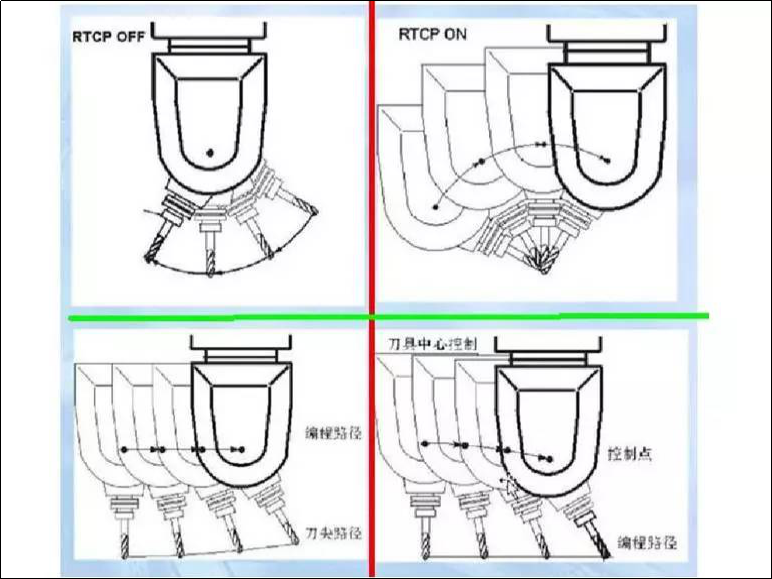
Parlant dels cinc eixos, he de dir si és cert o fals? La principal diferència entre l'eix 5-vertader i fals és si té funció RTCP. Per tant, l'editor va cercar específicament aquesta paraula! RTCP, si us plau, expliqueu que RTCP de Fidia significa "Rotating Tool Center Point", que literalment significa "rotating tool center". A la indústria, sovint es tradueix lleugerament com a "girar al voltant del centre d'eines", i algunes persones el tradueixen directament com a "programació al voltant del centre d'eines". De fet, això només és el resultat de RTCP. El RTCP de PA és una abreviatura de les primeres paraules de "Rotació del punt central de l'eina en temps real". Heidelberg es va referir a una tecnologia d'actualització similar com a TCPM, que significa Tool Center Point Management. Alguns fabricants es refereixen a tecnologies similars com TCPC, que significa "Tool Center Point Control" o control del punt central de l'eina. Des del significat literal de l'RTCP de Fidia, suposant que la funció RTCP s'executa manualment en un punt fix, el punt central de l'eina i el punt de contacte real entre l'eina i la superfície de la peça es mantindran sense canvis. En aquest punt, el punt central de l'eina cau a la normal al punt de contacte real entre l'eina i la superfície de la peça de treball, i el suport de l'eina girarà al voltant del punt central de l'eina. Per als talladors de boles, el punt central de l'eina és el punt de trajectòria objectiu del codi CNC. Per aconseguir l'objectiu de girar simplement el suport de l'eina al voltant del punt de trajectòria objectiu (és a dir, el punt central de l'eina) durant la funció RTCP, cal compensar en temps real el desplaçament de les coordenades del punt central de l'eina causat per la rotació. del portaeines. Només llavors es pot canviar l'angle entre el suport de l'eina i la normal al punt de contacte real entre l'eina i la superfície de la peça sense canviar el punt central de l'eina i el punt de contacte real entre l'eina i la superfície de la peça, per maximitzar l'eficiència de tall de talladors d'extrem de bola i eviteu efectivament les interferències. Per tant, RTCP sembla estar més enfocat a situar-se al punt central de l'eina (és a dir, el punt de trajectòria objectiu del codi CNC), manejant els canvis en les coordenades de rotació. Les màquines-eina de cinc eixos i els sistemes CNC sense RTCP han de confiar en la programació i el postprocessament CAM, planificant la ruta de l'eina amb antelació. Per la mateixa part, si es canvia la màquina-eina o l'eina, s'ha de tornar a realitzar la programació CAM i el postprocessament, de manera que només es pot anomenar un fals cinc eixos. Moltes màquines eines i sistemes CNC de cinc eixos domèstics pertanyen a aquest tipus de falses cinc eixos. Per descomptat, és comprensible que els altres insisteixin a anomenar-se un enllaç de cinc eixos, però aquest (fals) eix de cinc eixos no és aquell (real) de cinc eixos!
Per tant, l'editor també va consultar experts del sector. En resum, els cinc eixos veritables es refereixen a un enllaç de cinc eixos de cinc, mentre que els cinc eixos falsos poden ser un enllaç de cinc eixos tres, i els altres dos eixos només serveixen per a la funció de posicionament. Aquesta és una dita comuna, no estandarditzada. En termes generals, hi ha dos tipus de màquines-eina de cinc eixos: un és un enllaç de cinc eixos, el que significa que els cinc eixos es poden enllaçar alhora, i l'altre és el mecanitzat de posicionament de cinc eixos. De fet, es tracta d'un enllaç de tres eixos de cinc eixos, el que significa que dos eixos giratoris poden girar i posicionar-se, i només es poden enllaçar tres eixos al mateix temps. Aquest tipus de màquina-eina de cinc eixos, comunament conegut com el mode 3+2, també es pot entendre com un fals cinc eixos.
La forma actual de les màquines eina CNC de cinc eixos
En el disseny mecànic de 5-centres de mecanitzat d'eixos, els fabricants de màquines-eina sempre s'han compromès a desenvolupar nous modes de moviment per satisfer diversos requisits. Tenint en compte els diferents tipus de màquines-eina de cinc eixos disponibles actualment al mercat, encara que les seves estructures mecàniques són diverses, hi ha principalment les formes següents:
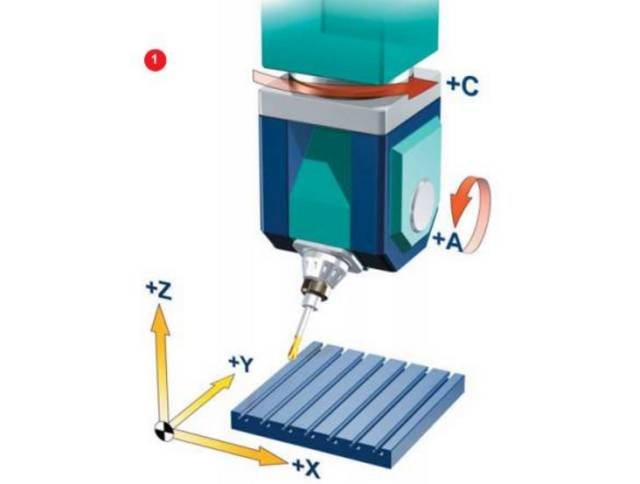
Dues coordenades de rotació controlen directament la direcció de l'eix de l'eina (forma de pèndol doble)
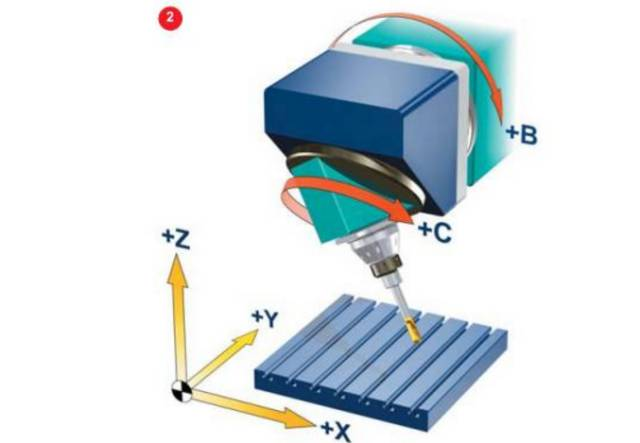
Dos eixos de coordenades es troben a la part superior de l'eina, però l'eix de rotació no és perpendicular a l'eix recte (tipus de pèndol vertical)
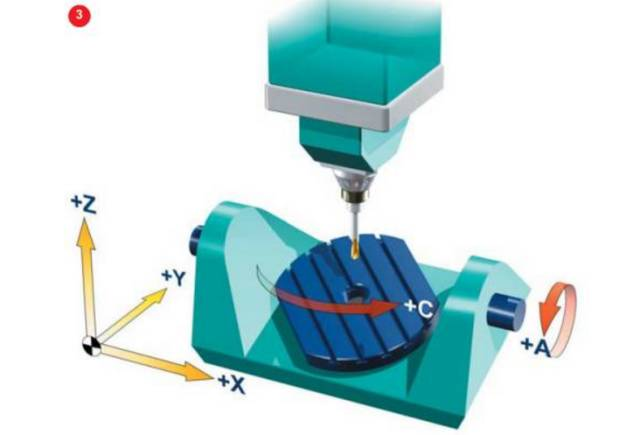
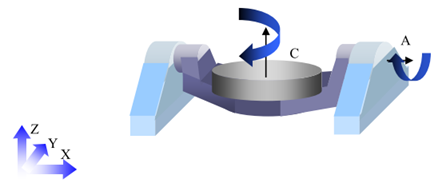
Dues coordenades de rotació controlen directament la rotació de l'espai (en forma de doble plataforma giratòria)
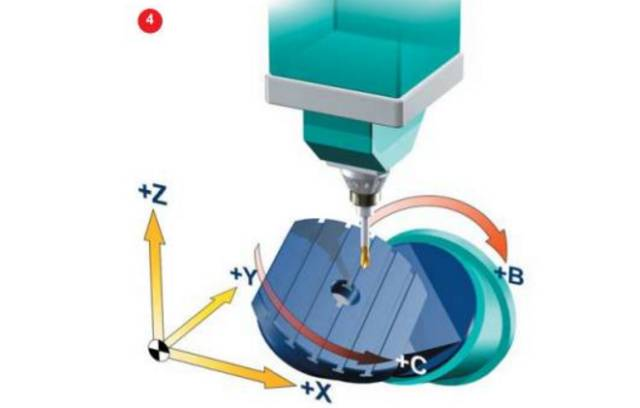
Dos eixos de coordenades al banc de treball, però l'eix de rotació no és perpendicular a l'eix recte (banc de treball vertical)
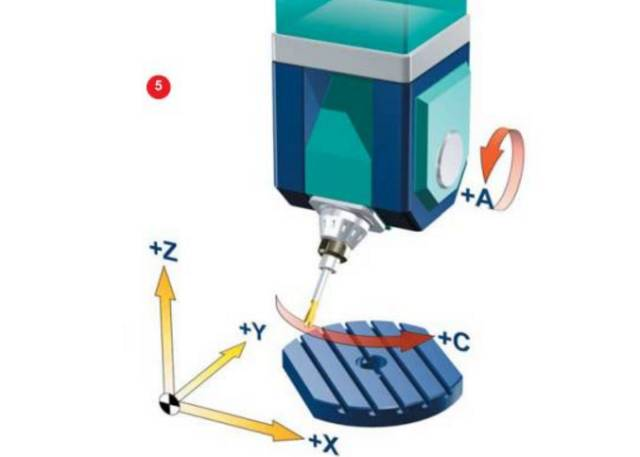
A les estructures de la màquina-eina de cinc eixos s'han vist dues coordenades de rotació, una que actua sobre l'eina i l'altra que actua sobre la peça (en forma d'un oscil·lació i una de rotació). Creiem que hauríem d'entendre què es mou la màquina-eina de cinc eixos i com es mou.
Les dificultats i els obstacles en el desenvolupament de la tecnologia CNC de cinc eixos
Tothom ha reconegut des de fa temps la superioritat i la importància de la tecnologia CNC de cinc eixos. Però fins ara, l'aplicació de la tecnologia CNC de cinc eixos encara es limita a uns quants departaments econòmicament forts i encara hi ha problemes sense resoldre.
A continuació, l'editor ha recollit algunes dificultats i obstacles per veure si corresponen a la vostra situació?
El funcionament abstracte i difícil de la programació CNC de cinc eixos és un maldecap per a tots els programadors CNC tradicionals. Les màquines eina de tres eixos només tenen eixos de coordenades lineals, mentre que les màquines eina CNC de cinc eixos tenen diverses formes estructurals; El mateix codi NC pot aconseguir el mateix efecte de mecanitzat en diferents màquines-eina CNC de tres eixos, però el codi NC d'un determinat tipus de màquina-eina de cinc eixos no es pot aplicar a tots els tipus de màquines-eina de cinc eixos. A més del moviment lineal, la programació CNC també ha de coordinar els càlculs rellevants del moviment de rotació, com ara la inspecció del traç de l'angle de rotació, la verificació d'errors no lineals, el càlcul del moviment de rotació de l'eina, etc. La quantitat d'informació processada és gran i la programació CNC és extremadament abstracte. Les habilitats d'operació i programació del mecanitzat CNC de cinc eixos estan estretament relacionades. Si els usuaris afegeixen funcions especials a la màquina-eina, la programació i el funcionament serà més complex. Només mitjançant la pràctica repetida la programació i els operadors poden dominar els coneixements i habilitats necessaris. La manca de programadors i operadors experimentats és un obstacle important per a la popularització de la tecnologia CNC de cinc eixos. Molts fabricants nacionals han comprat màquines-eina CNC de cinc eixos a l'estranger. A causa de la formació tècnica i els serveis inadequats, les funcions inherents a les màquines eina CNC de cinc eixos són difícils d'aconseguir i la taxa d'utilització de les màquines eina és molt baixa. En moltes situacions, és millor utilitzar màquines-eina de tres eixos. Els requisits per als controladors d'interpolació NC i els sistemes de servoaccionament són molt estrictes. El moviment d'una màquina-eina de cinc eixos és una combinació de cinc moviments d'eix de coordenades. L'addició de coordenades giratòries no només augmenta la càrrega de les operacions d'interpolació, sinó que també redueix significativament la precisió de mecanitzat a causa de petits errors en les coordenades giratòries. Per tant, es requereix que el controlador tingui una precisió operativa més alta. Les característiques de moviment d'una màquina-eina de cinc eixos requereixen que el sistema de servoaccionament tingui bones característiques dinàmiques i un gran rang de velocitat.
La verificació del programa NC del CNC de cinc eixos és especialment important
Per millorar l'eficiència del processament mecànic, és urgent eliminar el mètode de verificació tradicional del "mètode de tall de prova". En el mecanitzat CNC de cinc eixos, la verificació del programa NC també s'ha tornat molt important, perquè la peça processada normalment per màquines-eina CNC de cinc eixos és molt cara, i la col·lisió és un problema comú en el mecanitzat CNC de cinc eixos: l'eina es talla a la peça de treball; L'eina xoca amb la peça a una velocitat molt alta; Col·lisió entre eines de tall, màquines eina, accessoris i altres equips dins del rang de processament; Col·lisió entre peces mòbils i peces fixes o peces a la màquina-eina. En el CNC de cinc eixos, la predicció de col·lisions és difícil i el programa de verificació ha d'analitzar exhaustivament la cinemàtica i el sistema de control de la màquina-eina. Si el sistema CAM detecta un error, pot processar immediatament la ruta de l'eina; Però si es troben errors del programa NC durant el procés de mecanitzat, la ruta de l'eina no es pot modificar directament com en el CNC de tres eixos. En una màquina-eina de tres eixos, l'operador pot modificar directament paràmetres com ara el radi de l'eina. En el mecanitzat de cinc eixos, la situació no és tan senzilla perquè els canvis de mida i posició de l'eina tenen un impacte directe en la trajectòria del moviment de rotació posterior.
Compensació del radi de l'eina
Al programa NC d'enllaç de cinc eixos, la funció de compensació de la longitud de l'eina encara és efectiva, però la compensació del radi de l'eina és ineficaç. Quan s'utilitzen freses cilíndriques per al fresat per contacte, s'han de desenvolupar diferents programes per a eines amb diferents diàmetres. Els sistemes CNC populars actualment no poden completar la compensació del radi de l'eina perquè el fitxer ISO no proporciona dades suficients per recalcular la posició de l'eina. Els usuaris han de canviar les eines amb freqüència o ajustar la mida exacta de les eines durant el mecanitzat CNC. D'acord amb els procediments de processament normals, la trajectòria de l'eina s'ha d'enviar de nou al sistema CAM per a la seva recàlcul. Com a resultat, l'eficiència de tot el procés de processament és molt baixa. Els investigadors noruecs estan desenvolupant una solució temporal a aquest problema anomenada LCOPS (Low Cost Optimized Production Strategy). Les dades necessàries per a la correcció de la trajectòria de l'eina es transmeten des de l'aplicació CNC al sistema CAM i la trajectòria de l'eina calculada s'envia directament al controlador. LCOPS requereix programari CAM de tercers que es pot connectar directament a màquines-eina CNC, transmetent fitxers del sistema CAM en lloc de codis ISO. La solució definitiva a aquest problema depèn de la introducció d'un sistema de control CNC de nova generació, que pot reconèixer fitxers de model de peça en formats habituals (com ara STEP) o fitxers de sistema CAD.
Postprocessadors
La diferència entre una màquina-eina de cinc eixos i una màquina-eina de tres eixos és que també té dues coordenades de rotació. La posició de l'eina es converteix del sistema de coordenades de la peça al sistema de coordenades de la màquina i es requereixen diverses transformacions de coordenades entremig. Mitjançant l'ús del popular generador de postprocessador del mercat, és possible generar un postprocessador per a una màquina-eina CNC de tres eixos simplement introduint els paràmetres bàsics de la màquina-eina. Per a màquines eina CNC de cinc eixos, actualment només hi ha alguns postprocessadors millorats. El postprocessador de la màquina-eina CNC de cinc eixos encara necessita més desenvolupament.
Quan s'utilitza l'enllaç de tres eixos, la posició de l'origen de la peça al banc de treball de la màquina-eina no s'ha de tenir en compte en la trajectòria de l'eina. El postprocessador pot gestionar automàticament la relació entre el sistema de coordenades de la peça i el sistema de coordenades de la màquina-eina. Per a enllaços de cinc eixos, com ara el mecanitzat en una fresadora horitzontal amb enllaços de cinc eixos X, Y, Z, B i C, les dimensions de posició de la peça a la taula giratòria C i les dimensions de posició entre les taules giratòries B i C han de ser tenir en compte a l'hora de generar trajectes d'eines. Els treballadors solen dedicar molt de temps a tractar aquestes relacions de posició quan subjecten peces de treball. Si el postprocessador pot processar aquestes dades, la instal·lació de peces i el processament de les trajectòries de les eines es simplificarà molt; Simplement enganxeu la peça al banc de treball, mesureu la posició i la direcció del sistema de coordenades de la peça, introduïu aquestes dades al postprocessador i realitzeu el postprocessament a la ruta de l'eina per obtenir el programa NC adequat.
Errors no lineals i problemes de singularitat
A causa de la introducció de coordenades de rotació, la cinemàtica d'una màquina-eina CNC de cinc eixos és molt més complexa que la d'una màquina-eina de tres eixos. El primer problema relacionat amb la rotació és l'error no lineal. Els errors no lineals s'han d'atribuir a errors de programació i es poden controlar reduint la distància de pas. En l'etapa de precàlcul, els programadors no poden determinar la magnitud dels errors no lineals. Només després de generar el programa de la màquina mitjançant el postprocessador es poden calcular errors no lineals. La linealització de la trajectòria de l'eina pot resoldre aquest problema. Alguns sistemes de control poden linearitzar el recorregut de l'eina durant el mecanitzat, però normalment es fa al postprocessador. Un altre problema causat per l'eix de rotació és la singularitat. Si la singularitat es troba a la posició límit de l'eix de rotació, qualsevol petita oscil·lació a prop de la singularitat pot provocar un gir de 180 graus de l'eix de rotació, cosa que és força perillosa.
Requisits dels sistemes CAD/CAM
Per al funcionament del mecanitzat pentaèdric, els usuaris han de confiar en sistemes CAD/CAM madurs i tenir programadors experimentats per operar el sistema CAD/CAM.


