


【Coneixement professional】 Resum de mètodes comuns per al processament de superfícies de forats interiors
Hi ha molts mètodes per processar superfícies de forats interiors, com ara perforar, escariar, avorrir, rectificar, estirar, rectificar, rectificar i rodar.
1, perforació
Perforar forats en peces sòlides d'una peça amb una broca s'anomena perforació. La perforació pertany al mecanitzat en brut, amb nivells de tolerància dimensional assolible de IT13 ~ IT11 i valors de rugositat superficial de Ra50 ~ 12,5 μ M. El procés de perforació té les característiques següents:
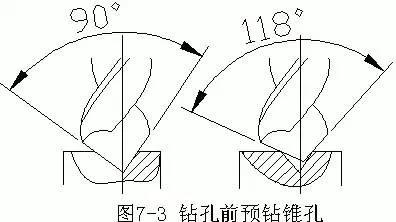
1. La broca és propensa a la desviació. Quan es perfora en una màquina de perforació, és fàcil fer que l'eix del forat es mogui i no sigui recte, però l'obertura no canvia significativament; Quan es trepan en un torn, és fàcil provocar canvis en l'obertura, però l'eix del forat es manté recte. Per tant, abans de perforar, la cara final s'ha de mecanitzar primer i s'ha de perforar prèviament un forat de con amb una broca o un trepant central per centrar la broca. En perforar forats petits i profunds, per tal d'evitar la desviació i la irregularitat de l'eix del forat, s'ha d'utilitzar el mètode de rotació de la peça tant com sigui possible per perforar.
2. L'obertura s'amplia fàcilment. Les forces radials desiguals entre les dues vores de tall de la broca durant la perforació faran que l'obertura s'ampliï; La desviació de tall durant la perforació en un torn horitzontal també és un motiu important per a l'ampliació del diàmetre del forat; A més, la desviació radial de la broca també és una causa de l'ampliació de l'obertura.
3. La qualitat superficial del forat és deficient. Les fitxes de perforació són relativament amples i es veuen obligades a rodar en forma d'espiral dins del forat. Quan surten, freguen contra la paret del forat i ratllen la superfície mecanitzada.
4. Durant la perforació, hi ha una gran força axial. Això és causat principalment per la vora lateral de la broca. Per tant, quan el diàmetre de perforació d és superior a 30mm, la perforació generalment es realitza en dues etapes. Perforeu (0.5-0.7) d per primera vegada i foradeu fins a l'obertura requerida per segona vegada. A causa del fet que la fulla creuada no participa en el tall per segona vegada, es pot utilitzar una velocitat d'alimentació més gran per millorar la qualitat de la superfície i la productivitat del forat.
2, forats d'expansió
L'expansió d'un forat és el procés de processament posterior del forat ja perforat mitjançant un trepant expansor per ampliar l'obertura, millorar la precisió i reduir els valors de rugositat superficial. El nivell de tolerància dimensional que es pot aconseguir expandint el forat és IT11 ~ IT10 i el valor de rugositat superficial és Ra12,5 ~ 6,3 μ m. Un mètode de mecanitzat de semiprecisió per a forats, sovint utilitzat com a premecanitzat abans de l'escariat, i també es pot utilitzar com a mecanitzat final de forats amb poca precisió.
El mètode de perforació es mostra a la figura 7-4 i el marge de perforació (Dd) es pot trobar a la taula. La forma del trepant d'escariat varia amb el diàmetre. El diàmetre és Φ 10~ Φ 32 és un escariador de mànec cònic, tal com es mostra a la figura 7-5a. El diàmetre Φ 25~ Φ 80 és un escariador de màniga, tal com es mostra a la figura 7-5b.

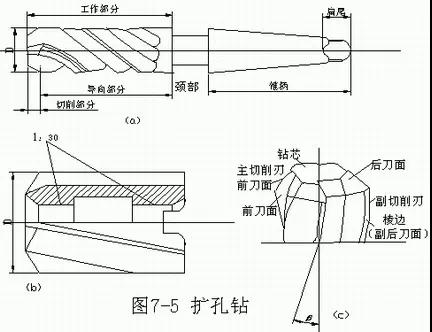
L'estructura de l'escariador té les característiques següents en comparació amb el trepant Fried Dough Twists:
1. Bona rigidesa. A causa de la petita quantitat de tall posterior i menys estelles, la ranura de retenció d'encenalls del trepant d'escariat és poc profunda i estreta, i el diàmetre del nucli del trepant és més gran, la qual cosa augmenta la rigidesa de la part de treball del trepant.
2. Bona orientació. El trepant d'escariat té 3-4 dents i el nombre de vores al voltant de l'eina augmenta, donant lloc a un efecte de guia relativament millorat.
3. Les condicions del xip són bones. El trepant d'expansió sense tall transversal per tallar, el tall és lleuger i ràpid, i pot utilitzar velocitats d'alimentació més grans, donant lloc a una major productivitat; A més, a causa de la petita quantitat d'encenalls, l'eliminació d'encenalls és suau i no és fàcil ratllar la superfície processada.
Per tant, en comparació amb la perforació, els forats d'expansió tenen una precisió de mecanitzat més alta, uns valors de rugositat superficial més baixos i, fins a cert punt, poden corregir l'error de l'eix de la perforació. A més, la màquina-eina adequada per expandir forats és la mateixa que perforar forats.
3, escariar forats
L'escariat és un mètode de mecanitzat de precisió per a forats basat en el mecanitzat de semiprecisió (escariat o mandrinat de semi precisió). El nivell de tolerància dimensional del forat de la frontissa pot arribar a IT9 ~ IT6 i el valor de rugositat superficial pot arribar a Ra3.2 ~ 0.2 μ M.
Hi ha dues maneres d'articular el forat: frontissa orgànica i frontissa manual.


Els escariadors generalment es divideixen en dues formes: escariadors de màquina i escariadors manuals. Com es mostra a la figura 7-8.
Els escariadors de màquina es poden dividir en dos tipus: els que tenen una tija (fila recta amb un diàmetre de 1-20mm i una tija cónica amb un diàmetre de 10-32mm, com es mostra a les figures 7-8a , b i c) i els que tenen una màniga (diàmetre de 25-80mm, com es mostra a les figures 7-8f). Els escariadors manuals es poden dividir en dos tipus: integrals (com es mostra a la figura 7-8d) i ajustables (com es mostra a la figura 7-8e). L'escariat es pot utilitzar no només per processar forats cilíndrics, sinó també per processar forats cònics amb escariadors cònics (com es mostra a les figures 7-8g, h).
1. Mètode de frontisses
El marge d'escariat és molt petit. Si el marge és massa gran, la temperatura de tall serà alta, cosa que farà que el diàmetre de l'escariador s'expandeixi, provocant un augment de les estelles i ratllant la superfície del forat; Si el marge és massa petit, deixarà marques de ganivet al forat original i afectarà la rugositat de la superfície. El marge general de frontissa rugosa és de {{0}},15~0,25 mm, i el marge de frontissa fina és de 0.05~0,15 mm. La frontissa ha d'utilitzar una velocitat de tall baixa per evitar l'acumulació d'encenalls i la vibració. Generalment, frontissa gruixuda f=4-10m/min i frontissa fina f=1.5-5m/min. La velocitat d'alimentació de la frontissa de la màquina pot ser 3-4 vegades més gran que la de la perforació, generalment oscil·lant entre 0,5 i 1,5 mm/r. Per dissipar la calor, eliminar les estelles, reduir la fricció, suprimir la vibració i reduir els valors de rugositat de la superfície, s'han de seleccionar els fluids de tall adequats durant l'escariat. L'emulsió s'utilitza habitualment per escariar peces d'acer, mentre que el querosè es pot utilitzar per escariar peces de ferro colat.
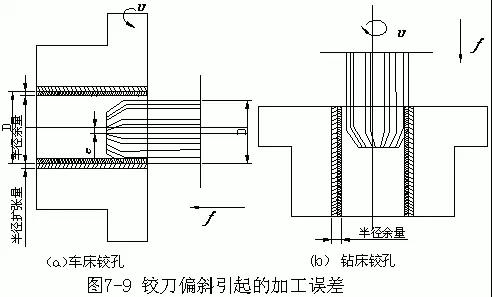
Tal com es mostra a la figura 7-9a, en escaridar forats en un torn, si l'eix de l'escariador instal·lat a la màniga del contrapunt es desvia de l'eix de rotació de la peça de treball, farà que l'obertura s'expandeixi. Tal com es mostra a la figura 7-9b, en escaridar forats en una màquina de perforació, si l'eix de l'escariador es desvia de l'eix del forat original, també pot provocar errors de forma al forat.
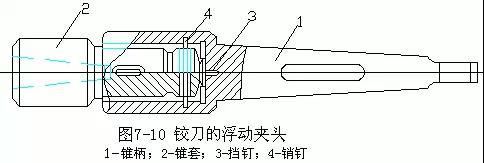
Les màquines escariadores i màquines eina s'utilitzen habitualment per a connexions flotants per evitar l'ampliació del forat o errors de forma durant l'escariat. El mandril flotant utilitzat per a la connexió flotant entre l'escariador i l'eix de la màquina-eina es mostra a la figura 7-10. El mànec del con 1 del mandril flotant s'instal·la al forat del con de la màquina-eina, el mànec del con escariador s'instal·la a la màniga del con 2, el passador 3 s'utilitza per suportar la força axial i el pin 4 pot transmetre el parell. A causa del gran espai entre la cua de la màniga del con 2 i el forat gran, així com entre el pin 4 i el forat petit, l'escariador es troba en estat flotant.
2. Les característiques del procés de tall de frontissa
(1) La precisió i la rugositat de la superfície de l'escariat depenen principalment no de la precisió de la màquina-eina, sinó de la precisió de l'escariador, el mètode d'instal·lació de l'escariador, la dotació de mecanitzat, la quantitat de tall i les condicions del fluid de tall. Per exemple, en les mateixes condicions, la precisió i la rugositat de la superfície que s'obtenen fent forats en una màquina de perforació i forats en un torn són bàsicament les mateixes.
(2) L'escariador és una eina de mecanitzat de precisió amb diàmetre fix. L'escavació dels forats és més fàcil d'assegurar la precisió dimensional i de la forma que els forats de precisió i té una productivitat més alta, especialment per als forats petits i prims. Tanmateix, a causa de la petita quantitat de marge de frontissa, l'escariador és sovint una connexió flotant, de manera que no pot corregir la desviació de l'eix del forat original. La precisió de posició del forat amb altres superfícies s'ha de garantir amb els processos anteriors o posteriors.
(3) L'adaptabilitat de l'escariat és deficient. Un escariador de diàmetre determinat només pot processar forats d'un diàmetre i un nivell de tolerància de mida. Si s'ha d'augmentar el nivell de tolerància del diàmetre del forat, cal rectificar l'escariador. L'obertura de la frontissa és generalment més petita que Φ 80 mm, que s'utilitza habitualment en Φ per sota de 40 mm. Per als forats de pas i forats cecs, el procés d'escariat és deficient.
4, forats avorrits i tornejats
El mandrinat és el processament posterior de forats que s'han perforat, fos o forjat amb una talladora. Es pot realitzar en torns, mandrinadores o fresadores. L'avorriment és un dels mètodes de processament de forats que s'utilitzen habitualment, que es pot dividir en avorrits en brut, avorrits de semiprecisió i avorrits de precisió. El nivell de tolerància dimensional de la perforació rugosa és IT13 ~ IT12 i el valor de la rugositat superficial és Ra12,5 ~ 6,3 μ M; El nivell de tolerància dimensional de la perforació de semiprecisió és IT10~IT9 i el valor de la rugositat superficial és Ra6,3~3,2 μM; El nivell de tolerància dimensional per a la perforació de precisió és IT8 ~ IT7 i el valor de rugositat superficial és Ra1,6 ~ 0,8 μ M.
1. Forat del torn
El forat del torn es mostra a la figura 7-11. Per a forats sense forats ni passos en angle recte (figura 7-11b), l'eina de gir pot realitzar primer un moviment d'alimentació longitudinal. Quan es talla fins a l'extrem del forat, l'eina de gir pot canviar al moviment d'alimentació transversal abans de mecanitzar la cara de l'extrem interior. Això pot garantir una bona connexió entre la cara de l'extrem interior i la paret del forat. Girant la ranura interior del forat (figura 7-11d), introduïu l'eina de tornejat al forat, primer feu l'alimentació lateral, talleu a la profunditat necessària i, a continuació, realitzeu el moviment d'alimentació longitudinal.
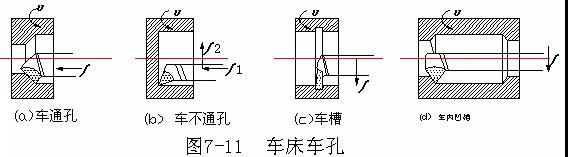
El forat de tornejat del torn és la rotació de la peça i el moviment de l'eina de tornejat. La mida del forat es pot controlar mitjançant la profunditat de tall i el nombre de passades de l'eina de tornejat, fent que l'operació sigui més còmoda.
Els forats de torn s'utilitzen sovint per mecanitzar forats en mànigues de disc i peces de suport petites.
2. Perforar la màquina de mandrinar
Hi ha tres maneres principals de perforar forats en una màquina de mandrinar:
(1) L'eix de la màquina mandrinadora fa girar la barra d'eines i el tallador de mandrins, mentre que la taula de treball condueix la peça per realitzar un moviment d'alimentació longitudinal, tal com es mostra a la figura 7-12. L'obertura d'aquest mètode de perforació és generalment inferior a uns 120 mm. La figura 7-12a mostra un portaeines d'extensió suspès, que no s'ha d'allargar massa per evitar una deformació excessiva de flexió. Generalment s'utilitza per perforar forats amb profunditats més petites. El portaeines que es mostra a la figura 7-12b és més llarg i s'utilitza per perforar sistemes de forats coaxials a les dues parets de la carcassa que estan allunyades. Per augmentar la rigidesa del suport d'eines, l'altre extrem del suport d'eines es recolza al seient de la màniga guia de la columna posterior de la mandrinadora.

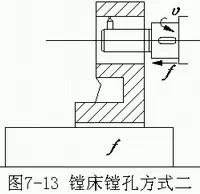
(2) L'eix de la màquina mandrinadora impulsa la barra d'eines i el tallador de mandrinador per girar i realitzar un moviment d'alimentació longitudinal, tal com es mostra a la figura 7-13. Aquest mètode augmenta la longitud de la suspensió del cargol i debilita la seva rigidesa i, generalment, només s'utilitza per perforar forats amb longituds més curtes.

(3) El disc giratori pla de la màquina de mandrinar fa girar el tallador de mandrins i la taula de treball condueix la peça per realitzar un moviment d'alimentació longitudinal.
Els dos mètodes de perforació anteriors requereixen l'ajust de la longitud de l'extensió del cap de l'eina per garantir la mida i la tolerància de l'obertura, tal com es mostra a la figura 7-14. Es requereixen ajustos, perforació de prova i mesuraments, i només després de qualificar l'obertura es pot dur a terme un mandrinat formal, que requereix alts requisits tècnics.
El disc giratori pla de la màquina mandrinadora que es mostra a la figura 7-15 es pot moure cap amunt i cap avall amb la caixa de l'eix principal i també pot realitzar un moviment de rotació per si mateix. El suport d'eines radial al mig pot realitzar un moviment d'alimentació radial o estar en qualsevol posició desitjada.


Com es mostra a la figura 7-16a, l'ús d'un portaeines radial per col·locar l'eina de perforació en una posició excèntrica pot perforar forats grans. Φ Aquest mètode avorrit s'utilitza habitualment per a forats de més de 200 mm, però els forats no han de ser massa llargs. La figura 7-16b mostra la perforació de la ranura interior. El disc pla fa girar l'eina de perforació i el suport radial de l'eina condueix l'eina de perforació per realitzar un moviment d'alimentació radial continu. Si la punta de l'eina s'estén més enllà de l'extrem del suport de l'eina, també es pot avorrir la cara extrema del forat.
Les màquines de mandrinar s'utilitzen principalment per perforar els forats de suport, les ranures interiors i les cares finals de suports o caixes grans i mitjanes; Les màquines mandrinadores també es poden utilitzar per perforar, expandir, escariar, fresar ranures i fresar superfícies planes.
3. Mandrinat de fresadora
Els forats en una fresadora horitzontal es fan de la mateixa manera que es mostra a la figura 7-12a. La barra de perforació s'instal·la al forat del con de l'eix de la fresadora horitzontal per al moviment de rotació, i la peça de treball s'instal·la al banc de treball per al moviment d'alimentació lateral.
4. Avorrit flotant
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Els forats amb una profunditat de 80 mm i alta precisió es poden mecanitzar amb precisió mitjançant un tallador flotant.
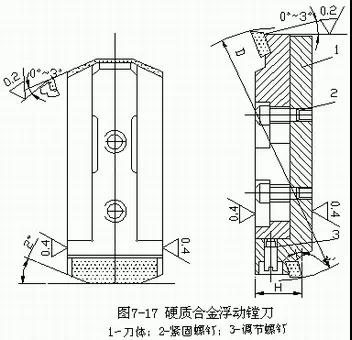
El bloc de perforació flotant ajustable es mostra a la figura 7-17. En ajustar, afluixeu dos cargols 2 i gireu el cargol 3 per ajustar la posició radial del bloc d'eines 1 perquè coincideixi amb el diàmetre i la tolerància del forat. El tallador flotant gira la peça al torn tal com es mostra a la figura 7-18. Quan es treballa, el portaeines es fixa al portaeines quadrat i el bloc d'eines de perforació flotant s'instal·la al forat rectangular del portaeines. Es centra automàticament equilibrant la força de tall radial de les dues vores, eliminant així l'error d'obertura causat per l'error d'instal·lació del bloc d'eines al suport d'eines.
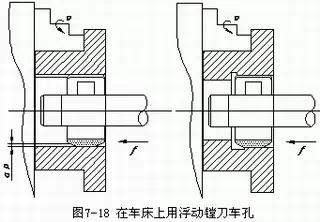
El mandrinat flotant és essencialment equivalent a l'escariat, amb marges de mecanitzat, precisió dimensional assolible i valors de rugositat superficial similars a l'escariat. Els avantatges de la perforació flotant són una garantia fàcil i estable de la qualitat del mecanitzat, un funcionament senzill i una alta productivitat. Tanmateix, l'error de posició del forat original no es pot corregir, de manera que s'ha de garantir la precisió de posició del forat en el procés anterior.
5. Característiques del procés de mandrinat
El mandrinat d'una sola vora amb un tallador té les característiques següents:
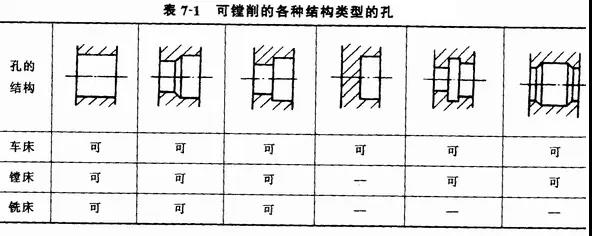
(1) L'avorriment té una forta adaptabilitat. La perforació es pot dur a terme a partir de forats de perforació, fosa i forja. El rang de nivells de tolerància dimensional assolible i valors de rugositat superficial és relativament ampli; A excepció dels forats amb diàmetres petits i profunds, els forats de diversos diàmetres i tipus estructurals gairebé es poden perforar, tal com es mostra a la taula 7-1.
(2) La perforació pot corregir eficaçment l'error de posició del forat original, però a causa de la limitació del diàmetre de la barra de perforació per l'obertura, la seva rigidesa és generalment pobre i és propensa a la flexió i la vibració. Per tant, el control de la qualitat de l'avorriment (sobretot per als forats prims) no és tan convenient com l'escariat.
(3) La productivitat de la perforació és baixa. Com que el mandrinat requereix múltiples passades d'eina amb una profunditat de tall i una velocitat d'avanç més reduïdes per reduir la deformació de flexió del suport de l'eina, i la posició radial de l'eina de mandrinar al suport de l'eina s'ha d'ajustar quan es foren forats en màquines de mandrinar i fresadora, l'operació és complex i requereix temps.
(4) El mandrinat s'utilitza àmpliament per al mecanitzat de forats de diverses peces en producció d'una sola peça i per lots petits. En la producció en massa, es necessiten motlles per avorar els forats de coixinets dels suports i les caixes.
5, estirant forats
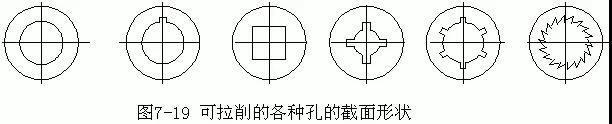
Estirar forats és un mètode de mecanitzat de precisió eficient. A més de girar forats circulars, també és possible girar forats i canals interiors de diverses formes de secció transversal, tal com es mostra a la figura 7-19. El nivell de tolerància dimensional que es pot aconseguir fent forats circulars és IT9 ~ IT7 i el valor de rugositat superficial és Ra1,6 ~ 0,4 μ M.
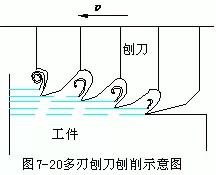
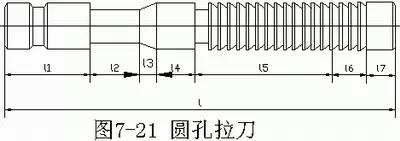
1. El broxat es pot veure com el tall de múltiples cepillos disposats per ordre d'alçada, tal com es mostra a la figura 7-20. L'estructura de la brotxa de forats rodons es mostra a la figura 7-21, i les funcions de les seves diferents parts són les següents:
El mànec és la part on el ganivet del torn subjecta el ganivet del torn.
El diàmetre del coll és el més petit, i quan la força de tall és massa gran, normalment es fractura aquí, facilitant la soldadura i la reparació.
El con de transició guia la brotxa cap al forat que s'està mecanitzant.
La part principal garanteix una transició suau de la peça a la peça de tall i també pot comprovar si l'obertura abans d'estirar és massa petita per evitar danys causats per una càrrega excessiva a la primera dent de tall.
La part de tall inclou dents de tall en brut i dents de tall fins, que realitzen el treball de tall principal.
La part de calibratge és la dent de calibratge, que s'utilitza per corregir l'obertura i polir la paret del forat. Quan el diàmetre de la vora de la dent de tall disminueix després de la mòlta, les primeres dents de calibratge es trituren en dents de tall en seqüència.
La peça de guia posterior evita que la peça de treball s'enfonsi, ratlli la superfície mecanitzada i danyi les dents del tallador quan es talla de la peça.
El torn horitzontal es mostra a la figura 7-22. El llit està equipat amb un cilindre d'oli d'accionament hidràulic i l'extrem dret de la barra del pistó està equipat amb un suport de seguiment i un clip de ganivet per suportar i subjectar l'extractor. Abans de començar a treballar, la brotxa es recolza sobre el corró i el suport de la cua de la brotxa, i la peça de treball s'insereix a través de l'extrem esquerre de la brotxa. Quan el portaeines mou l'eina en línia recta cap a l'esquerra, la peça de treball es pressiona contra el "suport" i l'eina pot completar el procés de tall. El moviment lineal de l'eina de tall és el moviment principal, i el moviment d'alimentació es completa amb l'augment de cada dent de l'eina de tall.


(1) A la figura 7-23 es mostra l'obertura de forats circulars. L'obertura del forat és generalment de 8-125 mm, i la relació de longitud a diàmetre del forat generalment no supera els 5. En general, no es requereix un premecanitzat precís abans d'estirar, i es pot estirar després de la perforació o el forat. Si la cara final de la peça de treball no és perpendicular a l'eix del forat, col·loqueu la cara extrema contra la rondella esfèrica del torn. Sota l'acció de la força de tall, la peça de treball i la rentadora esfèrica giren lleugerament juntes, de manera que l'eix del forat s'ajusta automàticament per ser coherent amb la direcció de l'eix del tallador, cosa que pot evitar que el tallador es trenqui.
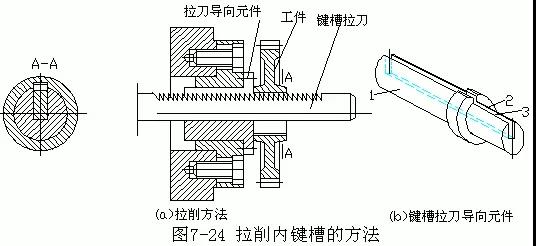
(2) A la figura 7-24a es mostra l'obertura de la chaveta interior. L'extractor de la clau és pla amb dents superiors. La posició correcta de la peça i de l'eina de tall està assegurada per l'element de guia. El cilindre 1 de l'element de guia per a la brotxa (figura 7-24b) s'insereix al forat de l'extrem de la brotxa, el cilindre 2 s'utilitza per col·locar la peça de treball i la ranura 3 s'utilitza per col·locar la brotxa.
2. Característiques del procés de brotxat
(1) Durant el brotxat, l'eina de tall treballa amb múltiples dents simultàniament, completant el mecanitzat gruixut i fi en un sol cop, donant lloc a una alta productivitat.
(2) La brotxa és una eina de mida fixa amb dents calibrades per calibrar i polir; La màquina de brotxa adopta un sistema hidràulic, amb transmissió suau, velocitat de tall baixa (=2-8m/min), gruix de tall prim i sense acumulació d'encenalls, de manera que el brotxat pot aconseguir una alta qualitat de processament.
(3) La fabricació de brotxes és complexa i cara, i una brotxa només és adequada per a una mida de forat o clau. Per tant, el brotxat s'utilitza principalment per a la producció en massa o la producció massiva de productes estandarditzats.
(4) La brotxa no pot processar forats de pas i forats cecs. A causa de les característiques de treball de la màquina brotxadora, no és adequat realitzar brotxades en els forats d'algunes peces complexes, com ara els forats del cos de la caixa.
6, forats de mòlta
El rectificat és un dels mètodes de mecanitzat de precisió per als forats, amb nivells de tolerància dimensional assolible de IT8 ~ IT6 i valors de rugositat superficial de Ra0.8~0.4 μ M.
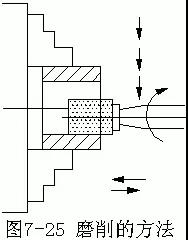
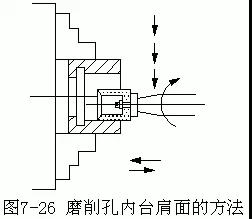
Els forats de mòlta es poden realitzar en una rectificadora cilíndrica interior o una rectificadora cilíndrica exterior universal, tal com es mostra a la figura 7-25. L'ús d'una mola amb una superfície cònica còncava interior a l'extrem pot esmolar el forat i la superfície de l'espatlla dins del forat en una subjecció, tal com es mostra a la figura 7.26.
En comparació amb la mòlta del cercle exterior, els forats de mòlta tenen els següents desavantatges:
(1) El valor de la rugositat de la superfície dels forats de mòlta és generalment lleugerament més gran que el de la mòlta del cercle exterior, perquè el capçal de mòlta del cercle interior que s'utilitza habitualment té una velocitat generalment no superior a 20.000 r/min i el diàmetre de la mola és petit, fent que és difícil que la seva velocitat circumferencial assoleixi 35-50m/s de mòlta del cercle exterior.
(2) El control de la precisió de la mòlta no és tan convenient com la mòlta cilíndrica. Com que l'àrea de contacte entre la mola i la peça de treball és gran, la generació de calor és alta, les condicions de refrigeració són pobres i la peça és propensa a cremades; Especialment quan l'eix de la mola és esvelt i té poca rigidesa, és propens a la deformació de flexió i a provocar errors cònics interns. Per tant, cal reduir la profunditat de mòlta i augmentar el nombre de cops de polit.
(3) Baixa productivitat. Com que el diàmetre de la mola és petit, es desgasta ràpidament; A més, el refrigerant no és fàcil de rentar els xips, i la mola és propensa a l'obstrucció, la qual cosa requereix reparacions o substitucions freqüents per augmentar el temps auxiliar. A més, la disminució de la profunditat de mòlta i l'augment de la freqüència de poliment afectaran inevitablement la productivitat. Per tant, el rectificat de forats s'utilitza principalment per al mecanitzat de precisió de forats d'alta precisió que no són adequats o que no poden ser avorrits, escariats i brotxats, així com forats endurits.
7,孔的精密加工
1.精细镗孔
精细镗与镗孔方法基本相同,由于最初是使用金刚石作镗刀,所以又称金初是使用金刚石作镗刀,所以又称金又称金初是攚称金初是攚石作镗刀料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔,其加工的经济得精度高和表面质量好的孔,其加工的经济粡麗岾度粡精精度高和表面质量好的孔值为Ra0.4~0. 05 μm.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化硼作氮化硼作或人工合成金刚石和立方氮化硼作氮化硼作爆或硼作或人工为了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速兟度切削速度切削速度切度高{{1}度大的金刚镗床;铸铁为1{ {25}}0 m/min;切铝合金为300m/min),加工余量较小(约0,2~0,3mm),进给量较小(0,03~0,08mm/r),以必忨较小精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻度游标刻度盘标刻度盘标刻度头,图7-27所示的是一种带游标刻度盘标刻度盘夹有可转位刀片5,刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,微调时,半调时,半调时,半杹组半杹廄成精密的丝杠螺母副.度盘3,因刀杆4用键9导向,因此刀杆只能作直线移动,从而实现微调,最后将夹紧螺钉锁紧.这种微调镗刀的刻度的刻度微调镗刀的刻度微微调,最后将夹紧螺钉锁紧.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法,需要在磨加工的一种高效率的光整加工方法,需要在磨加工的一种高效率的光整加工方法,需要在磨加工的一种高效率的光整加工方法磨的加工精度高,珩磨后尺寸公差等级为IT7~IT6,表面粗糙度值为Ra0.2~0.05μm.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及青铜等及青铜等,但不峲等淬硬和不淬硬的钢件以及青铜等, 但不峲等潆不泲等塑性金属.珩磨加工的孔径为Φ5~Φ500mm,也可加工L/D >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种皍的汽缸.
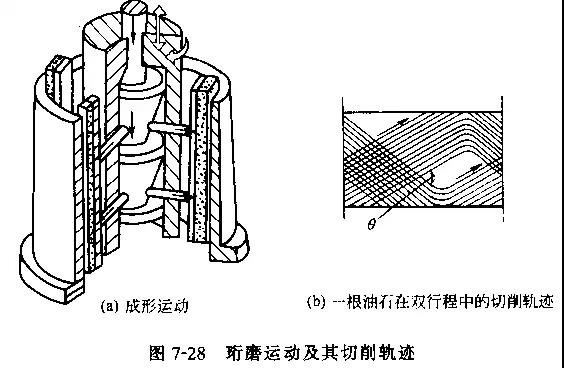
El rectificat és un procés de mòlta de contacte de gran superfície a baixa velocitat, que és bàsicament el mateix que el principi de mòlta. L'eina de mòlta que s'utilitza per rectificar és un capçal de rectificat format per diverses pedres d'oli de gra fi. Durant el rectificat, la pedra d'oli del capçal de rectificat té tres tipus de moviment: moviment de rotació, moviment lineal alternatiu i moviment radial sota pressió aplicada, tal com es mostra a la figura 7-28a. La rotació i el moviment lineal alternatiu són els principals moviments de rectificat, i la combinació d'aquests dos moviments fa que les trajectòries de tall de partícules abrasives a la superfície interior del forat de la pedra d'oli formin patrons que s'intersequen i no es repeteixen, tal com es mostra a la figura {{ 4}}b. El moviment de pressió radial és el moviment d'alimentació de les pedres d'oli, i com més gran sigui la pressió aplicada, més gran serà la velocitat d'alimentació.
Durant el rectificat, l'àrea de contacte entre la pedra d'oli i la paret del forat és gran i hi ha moltes partícules abrasives que participen en el tall. Per tant, la força de tall aplicada a cada partícula abrasiva és molt petita (la càrrega vertical de les partícules abrasives és només 1/50 ~ 1/100 de la mòlta), la velocitat de tall de rectificat és baixa (generalment per sota de 100 m/min, només 1/30 ~ 1/100 de mòlta normal), i s'aplica una gran quantitat de refrigerant durant el procés de rectificat. Per tant, es genera menys calor durant el procés de rectificat i la superfície del forat no es crema fàcilment. A més, la capa de deformació del processament és extremadament prima, la qual cosa permet aconseguir una gran precisió dimensional, precisió de la forma i qualitat superficial mitjançant el mecanitzat. el forat.
Per tal d'assegurar un contacte uniforme entre la pedra d'oli i la superfície del forat, i per eliminar els marges de mecanitzat petits i uniformes, el capçal de rectificat té una petita quantitat de flotació respecte a la peça de treball. El capçal de rectificat està connectat a l'eix de la màquina-eina de manera flotant, de manera que la rectificació no pot corregir la precisió de la posició i la rectitud del forat. La precisió de la posició i la rectitud del forat s'han de garantir en el procés abans de rectificar.
3. Mòlta
La mòlta també és un mètode d'acabat d'ús habitual per als forats, que s'ha de dur a terme després d'un mandrinat de precisió, frontissa o rectificat. Després de la mòlta, el nivell de tolerància dimensional del forat es pot augmentar a IT6 ~ IT5 i el valor de la rugositat superficial és Ra0.1 ~ 0.008 μ m. La rodonesa i la cilindricitat del forat també augmenten en conseqüència.
Els materials de l'eina de mòlta, els agents de mòlta i els marges de mòlta utilitzats per a la mòlta de forats són similars als que s'utilitzen per a la mòlta de cercles exteriors.
El mètode de mòlta per al forat de la part de la màniga es mostra a la figura 7-29. L'eina de mòlta de la imatge és una vareta de mòlta ajustable, que consta d'una vareta central afilada i una funda de mòlta. Gireu les femelles als dos extrems per ajustar el diàmetre dins d'un interval determinat. Les ranures i les osques de la màniga de mòlta estan dissenyades per obrir-se o contraure's uniformement durant l'ajust, i poden emmagatzemar abrasius.
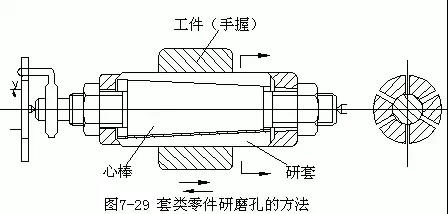
Les barres de mòlta fixes s'utilitzen sovint per a la producció d'una sola peça. La vareta de mòlta acanalada (com es mostra a la figura 7-30a) facilita l'emmagatzematge de l'agent de mòlta per a la mòlta en brut; Les barres de mòlta llises (com es mostra a la figura 7-30b) s'utilitzen generalment per a la mòlta de precisió.
Abans de rectificar, col·loqueu la peça de treball, instal·leu la vareta de mòlta al torn, apliqueu un agent de mòlta, ajusteu el diàmetre de la vareta de mòlta per proporcionar una pressió adequada a la peça de treball i, a continuació, procediu a la mòlta. Durant la mòlta, la vareta de mòlta gira i la peça es manté cap endavant i cap enrere amb la mà.

En rectificar forats grans en peces de carcassa o cilindre, es poden fer en una màquina de perforació o en equips senzills modificats. La vareta de mòlta gira i es mou axialment simultàniament, però ha d'estar flotant connectada a l'eix de la màquina. En cas contrari, quan l'eix de la vareta de mòlta es desvia de l'eix del forat, es produirà un error de forma del forat.
Vuit forats interiors rodants
La quantitat real de premsat de peces processades per laminació és molt petita i es basa en l'autoposicionament de la superfície de mecanitzat per al processament, que pot reduir la rugositat de la superfície de les peces i millorar la precisió dimensional. Tanmateix, la desviació de la forma de les peces no es millorarà significativament. Per tant, la precisió de les peces processades mitjançant laminació depèn principalment de la precisió del preprocessament (tornejat) i de la rugositat de la superfície abans de la rodadura. El processament de laminació és un processament sense xips sense cap fenomen d'escalfament. La mida acabada és la mida formada i la mida de processament és fàcil de controlar. La capa superficial de les peces laminats genera estrès de compressió residual i enduriment en fred, que pot millorar la resistència a la fatiga de les peces i augmentar l'eficiència de la producció. Però cal fer eines de rodament.
La qualitat superficial del processament de laminació té els efectes següents sobre el rendiment de la peça de treball:
① L'impacte sobre la resistència al desgast. La rugositat superficial té un impacte significatiu en el desgast inicial dels parells de fricció, però no és que com més petita sigui la rugositat, més resistent al desgast. En determinades condicions de treball, sempre existeix un valor de paràmetre òptim a la superfície del parell de fricció, que és aproximadament 0.32-1.25, μ M.
② L'impacte sobre la resistència a la fatiga. Sota l'acció de càrregues alternes, les irregularitats i els defectes de la superfície de la peça de treball poden provocar fàcilment concentració d'estrès i esquerdes per fatiga, donant lloc a fallades per fatiga. Per a algunes peces importants que suporten càrregues alternes, com ara la unió entre el cigonyal del cigonyal i el cargol, s'ha de realitzar un mecanitzat d'acabat per reduir la rugositat de la superfície i millorar la resistència a la fatiga.
③ L'impacte sobre la resistència a la corrosió. Com més rugosa sigui la superfície de la peça, més fàcil és acumular substàncies corrosives; Com més profunda sigui la vall, més forta serà la infiltració i la corrosió. Per tant, reduir el valor de la rugositat superficial de les peces pot millorar el seu rendiment de resistència a la corrosió.
④ L'impacte en les propietats d'ajust. Les superfícies de muntatge rugoses poden augmentar l'espai lliure d'ajust, canviar les propietats d'ajust, reduir la precisió i la rigidesa de l'ajust i afectar la suavitat i la fiabilitat del funcionament després del desgast de les peces d'ajust. Per tant, per a superfícies amb requisits coincidents, s'ha de limitar un valor de paràmetre de rugositat superficial més petit.
La tecnologia de mecanitzat assistit per rodatge és un nou tipus de tecnologia de mecanitzat que s'ha desenvolupat gradualment amb el desenvolupament del processament mecànic. El mètode de processament de laminació superficial és un mètode auxiliar de modificació de superfícies, que té els avantatges de baixa pressió elàstica, baixa fricció, una reducció addicional del valor Ra de la rugositat de la superfície, una millora significativa de la duresa de la superfície i una major resistència al desgast de la superfície. Per tant, ha atret cada cop més l'atenció i el favor del personal tècnic.
Per a una nova tecnologia de processament, els tècnics estan més preocupats per l'excel·lent rendiment que poden aconseguir els materials mitjançant aquesta tecnologia, però hi ha poca implicació en la selecció dels paràmetres del procés i el seu impacte en la qualitat del processament. En la tecnologia de mecanitzat de laminació superficial, la selecció de paràmetres de mecanitzat com ara la velocitat de l'eix, l'alimentació axial, la freqüència de mecanitzat, la pressió estàtica i la lubricació determina directament l'estat de la superfície final.


