


Per què el teu trepant sempre és inestable?
Definir la qualitat del mecanitzat de forats és realment difícil perquè
Si el forat té requisits estrictes de tolerància o acabat superficial, el mecanitzat secundari, com ara el mandrinat o l'escariat, normalment completa el forat fins a la mida de mecanitzat final. En aquests casos, el valor principal d'una broca pot ser perforar tants forats com sigui possible el més ràpidament possible, i el que els usuaris poden veure és si el posicionament és precís.
Però no sempre és així. En algunes aplicacions, dedicar més temps i esforç pot ajudar a que la broca compleixi els estàndards de qualitat en una sola operació. Alternativament, es pot determinar que la qualitat de la perforació afecta la seva capacitat d'acceptar un processament secundari d'alta qualitat. Per exemple, si es trepan a una velocitat excessivament alta, la calor pot fer que el material treballi molt, reduint en gran mesura la vida útil de l'aixeta i fins i tot fent que el material sigui massa dur per ser tocat.
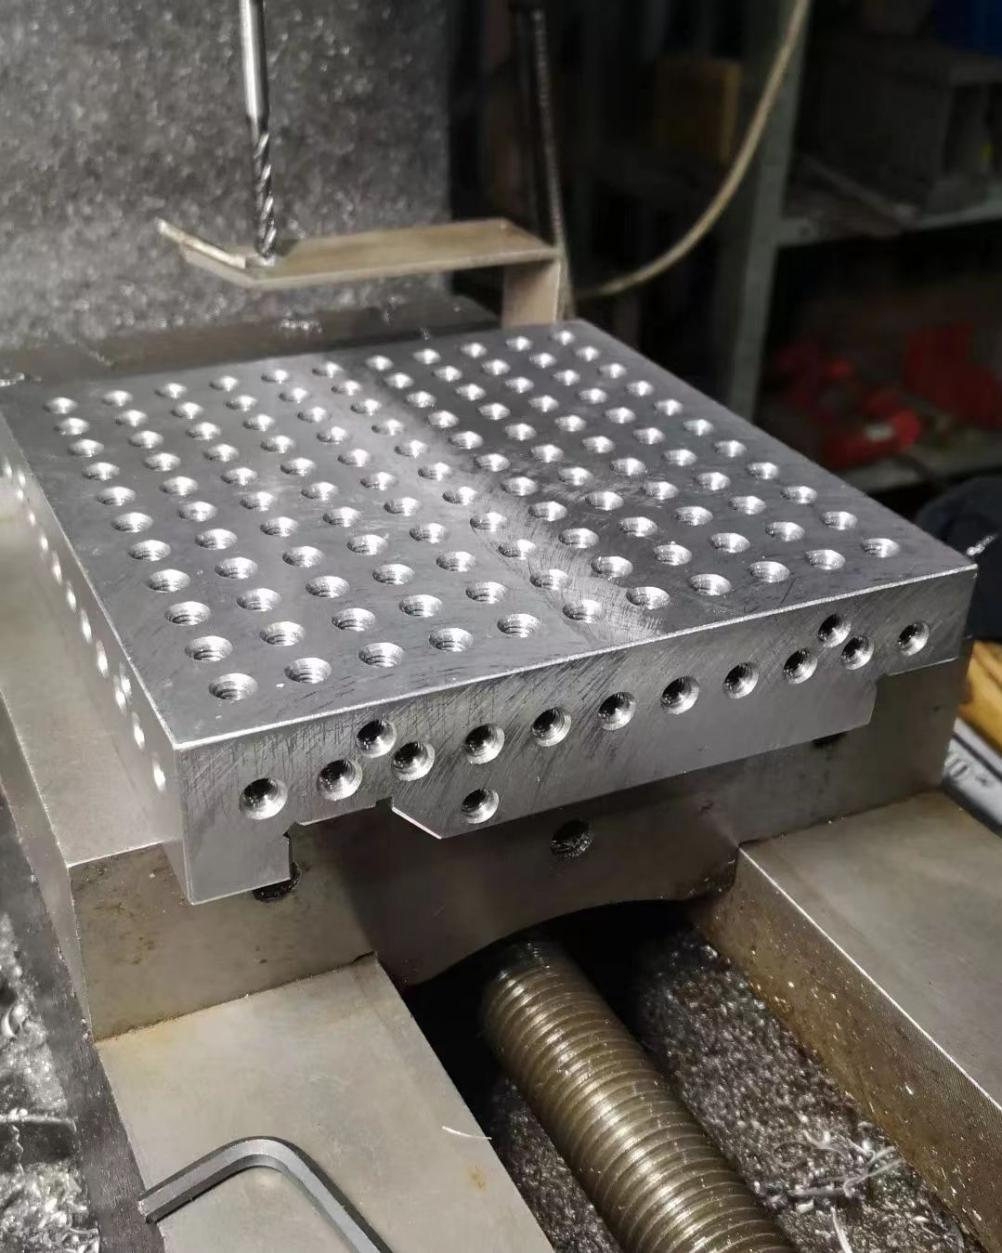
Si una broca d'aliatge dur perfora 2 o 200 forats, pot ser diferent; Si és 200, l'enfocament de la qualitat pot estar principalment en la velocitat (eficiència) d'acabar el treball; Si aquesta feina només requereix 2 forats, dedicar més temps i esforç durant el procés de perforació, o utilitzar eines especialment dissenyades per perforar i escamar forats en una sola operació, es poden produir forats que compleixin les especificacions de qualitat sense processos addicionals.
Potser hi ha tres preguntes que em vénen al cap aquí
Compleix amb la tolerància del forat.
2 compleix els requisits per al mecanitzat de forats.
Si la concentricitat és bona.
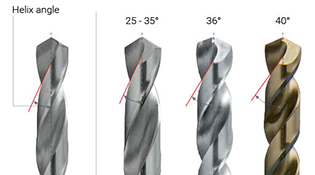
Les broques d'aliatge dur s'apliquen realment en molts camps, però també es passen per alt moltes tecnologies. El disseny dels angles espirals també és molt particular, com els angles espirals baixos o les broques de solc recte, que són molt adequades per a materials d'encenall curt com el ferro colat i el ferro dúctil. Per exemple, un angle en espiral de 20-30 grau és propici per a la perforació universal en diversos materials durs, ja que aquest angle ajuda a eliminar les estelles.
Tanmateix, l'alumini i el coure tendeixen a tenir angles d'hèlix elevats, que proporcionen un efecte predictiu i ajuden a l'eliminació d'encenalls. L'elecció de broques amb les característiques correctes per a materials i aplicacions específiques allargarà la vida útil de l'eina i aconseguirà una bona suavitat.
El recobriment també té diferències significatives. Normalment, per exemple, algunes marques de broques utilitzaran recobriments compostos que poden exercir completament els seus efectes, incloses les capes de titani, crom i silici de titani.
El silici dóna al recobriment una gran lubricitat, de manera que els xips poden lliscar i evitar la formació de dipòsits d'encenalls. Evitar l'acumulació d'encenalls és la clau per mantenir una bona capacitat de tall de l'eina i evitar deixar marques a la paret del forat.
Alguns recobriments nous es combinen amb velocitats més altes per eliminar materials i produir porus amb bona suavitat. Aquests recobriments han de ser capaços de suportar la calor generada pel moviment a gran velocitat.
un
Controleu els detalls de la broca
Escollint el material de barra adequat, la qualitat del forat ja ha començat des del disseny del procés. Si el desnivell és massa gran, sacrificarà la precisió, la suavitat i la concentricitat del forat. El gruix del nucli adequat a la punta del trepant és important perquè la broca mantingui l'estabilitat quan s'uneix amb el material processat, per evitar que la broca sigui massa gran i desplaçada, cosa que pot fer que el forat sigui massa gran o afecti el rectitud del forat.
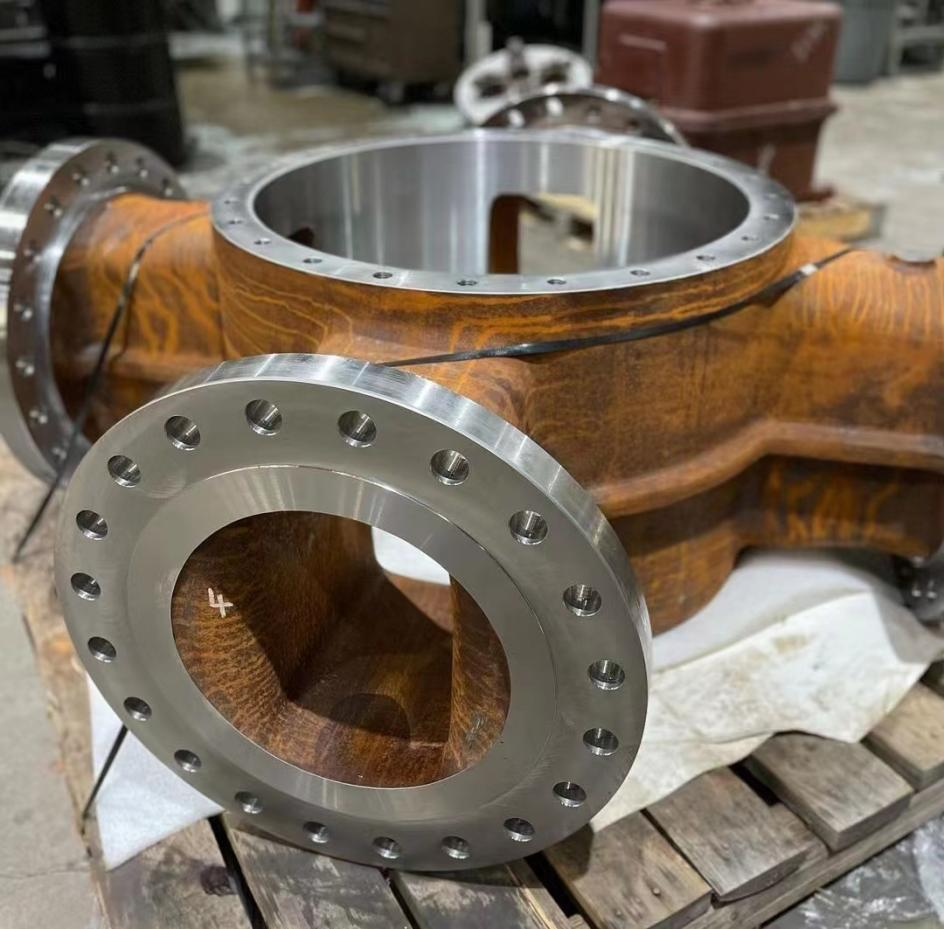
Quan els requisits de qualitat inclouen la millora de les toleràncies i l'acabat de la superfície, pot ser útil canviar de lligament simple a lligament doble a les broques.
Aquestes vores estabilitzen la broca proporcionant quatre punts de contacte al forat i proporcionen un efecte polit per deixar un acabat molt bo. Els dobles lligaments també serveixen de guia, mantenint la broca avançant en línia recta, especialment en forats profunds. Pot evitar que la broca es faci més gran i tremoli, proporcionant així un forat relativament rodó.
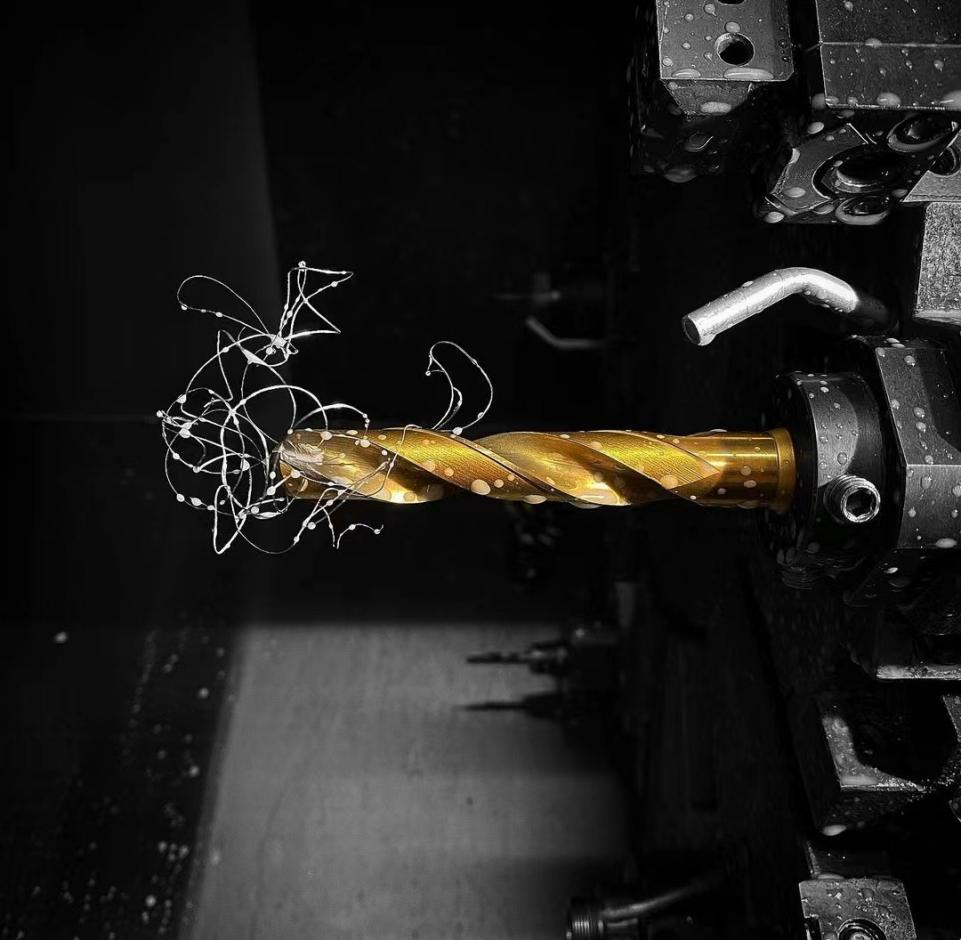
Tot i que les broques de lligament doble produeixen bones superfícies en materials d'encenall curt, es recomana utilitzar broques de lligament individual quan el material produeix encenalls en creixement. Per a materials d'encenall llarg com l'alumini o l'acer inoxidable, les broques d'un sol lligament són l'opció preferida. L'ús de broques d'acer inoxidable de doble lligament pot provocar que les fitxes entrin al punt de contacte entre la broca i el material.
Controlar el salt és un altre aspecte clau de la qualitat del forat. Saltar massa pot fer que l'obertura processada es faci més gran i, a mesura que la velocitat de la broca augmenta i gira, farà que la broca perfori forats cada cop més grans.
Una broca massa llarga pot provocar una rigidesa deficient i generar vibracions. Aquestes vibracions, especialment les que són difícils de veure amb una broca petita, poden fer que la broca es trenqui i deixi una fulla trencada a la superfície interior del forat.
dos
Control del fluid de tall
La gestió adequada del refrigerant, inclòs el manteniment de la concentració, la filtració i la pressió òptimes del refrigerant, és crucial en les aplicacions de perforació.
La concentració adequada de refrigerant augmenta la lubricació mentre treu la calor de la vora de tall de la broca. El filtratge pot eliminar els contaminants metàl·lics i altres substàncies, millorant així el rendiment de la perforació i evitant problemes com ara l'obstrucció del forat del refrigerant en broques de petit diàmetre.
Evitar que les estelles entrin a la paret entre la broca i el material que s'està processant és crucial per a la qualitat del forat. La forma i el color d'aquestes fitxes poden ajudar els operadors a determinar si la qualitat dels forats perforats per la broca és bona o dolenta.
És important que la ranura d'eliminació d'encenalls de la broca produeixi boniques estelles còniques. Dos o tres fitxes arrissades o trenades poden enredar-se a la toboga i fregar i ratllar els dos costats del forat. Aquesta fricció pot provocar rugositat superficial.
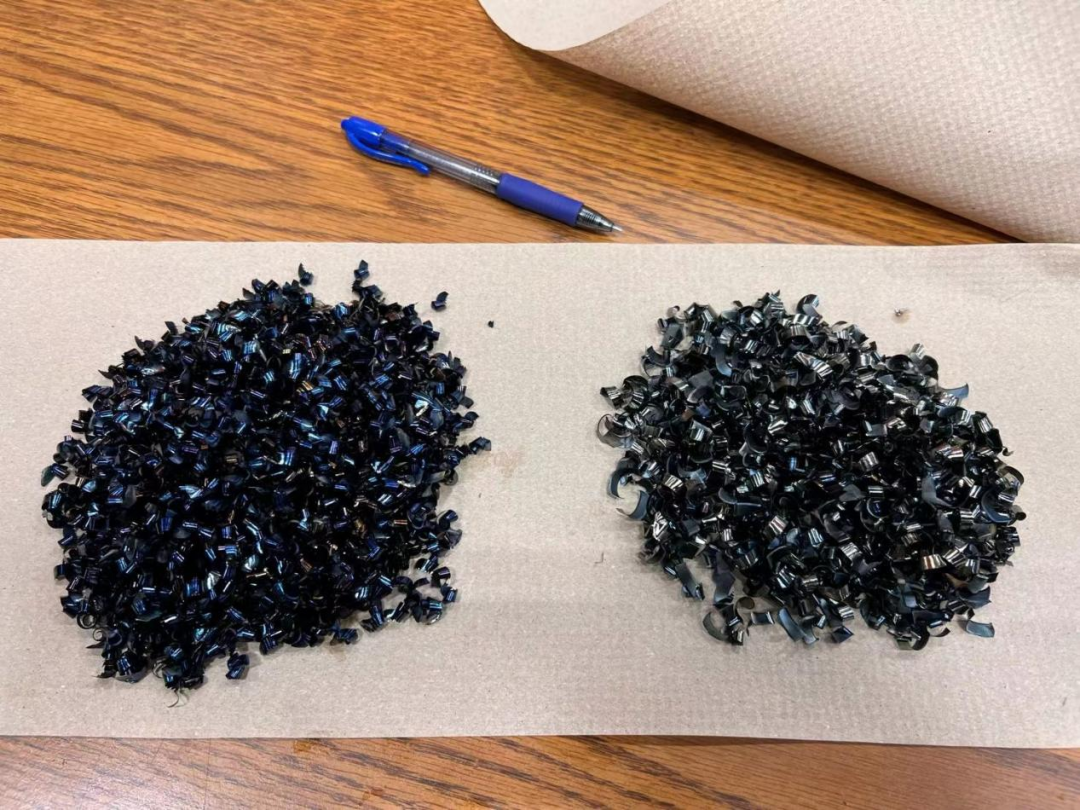
La part posterior del xip ha de ser platejada i brillant. A diferència del fresat, voleu veure el blau (aquesta imatge només mostra el color de les fitxes, no les de perforació), perquè això vol dir que la calor entra a les encenalls, i el blau representa que el mecanitzat del vostre forat significa generar una gran quantitat de calor sobre l'avantguarda. Aquesta calor farà que la fulla es desgasti més ràpidament.
Moltes vegades, quan es mesura la qualitat d'una eina de tall, l'estabilitat és un indicador bàsic, que també és la diferència entre fàbriques grans i petites. Per tant, es recomana que els propietaris de les fàbriques no es deixin enganyar pels preus temporals baixos, ja que el cost de temps invertit per tothom segueix sent elevat. El millor és trobar fabricants professionals tant com sigui possible.


