


Anàlisi dels motius de la ruptura de les eines i les solucions poc fiables
Quant saps sobre el coneixement del trencament d'eines? Després de llegir aquest article, crec que us serà útil per al vostre treball diari.
La fiabilitat del trencament de l'encenall de l'eina té un impacte significatiu en la producció normal i la seguretat de l'operador. En el tall, els encenalls trencats poden esquitxar i fer mal a les persones, i són propensos a danyar la màquina-eina; Tanmateix, els xips en forma de tires llargues poden envoltar la peça o l'eina, esgarrapant fàcilment la peça, causant danys a l'eina i fins i tot afectant la seguretat dels treballadors.
Per a les màquines de mecanitzat automatitzades com les màquines eina CNC (centres de mecanitzat), a causa de la gran quantitat d'eines de tall i l'estreta connexió entre el portaeines i l'eina, el problema del trencament d'encenalls esdevé més important. Mentre una de les eines de tall no sigui fiable, pot interrompre el cicle automàtic de la màquina-eina i fins i tot interrompre el funcionament normal de tota la línia automàtica. Per tant, a l'hora de dissenyar, seleccionar o rectificar eines, s'ha de tenir en compte la fiabilitat del trencament de l'encenall de l'eina. Per a màquines eina CNC (centres de mecanitzat), etc., s'han de complir els requisits següents:
Els encenalls no s'han d'enganxar a les eines de tall, peces de treball i eines i equips adjacents;
Els xips no han d'esquitxar per garantir la seguretat dels operadors i observadors;
Durant el mecanitzat de precisió, els xips no haurien de ratllar la superfície mecanitzada de la peça de treball, afectant la qualitat de la superfície mecanitzada;
Assegureu-vos la durabilitat predeterminada de les eines de tall, eviteu el desgast prematur i feu tot el possible per evitar-ne danys;
Quan els xips surten, no dificulta la injecció de líquid de tall;
Els xips no rascaran les guies de la màquina ni altres components.
Sobre la base de complir els requisits anteriors, les diferents eines de tall tenen requisits diferents de longitud d'encenall. Per exemple, la longitud màxima d'encenall per a materials d'acer de tornejat en brut és generalment d'uns 100 mm; Un cotxe bo hauria de ser una mica més llarg. Per evitar fitxes massa fines, ja que s'incorporen fàcilment a parts importants de la guia de la màquina i del dispositiu d'eina (com ara el pla de referència), això no només requereix dispositius de protecció addicionals, sinó que també planteja certes dificultats per eliminar les fitxes.
Per a determinades eines de tall que no són propenses a trencar-se l'encenall, com ara eines de tornejat de conformació, eines de tornejat de ranurat i eines de tornejat de tall, s'ha de garantir un enrotllament estable d'encenalls en màquines eina automatitzades com els centres de mecanitzat CNC.
un
Classificació de les formes d'encenall
Segons les condicions específiques del material de la peça de treball, els paràmetres geomètrics de l'eina i la quantitat de tall, la forma de les fitxes inclou generalment: encenalls de tira, encenalls en forma de C, encenalls de xips, encenalls en forma de pagoda, encenalls en forma de molla, encenalls de cargol llargs i ajustats, cargol. xips, etc.
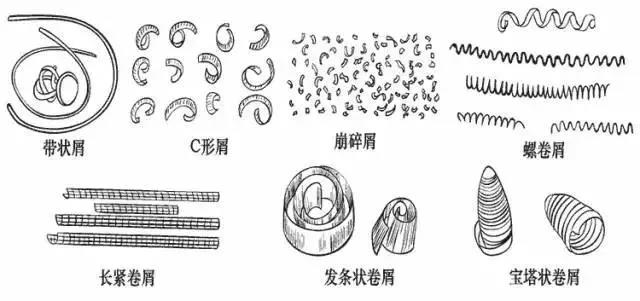
1. Restos amb bandes
Quan es tallen materials plàstics metàl·lics a alta velocitat, si no es prenen mesures de trencament d'encenalls, és fàcil formar fitxes en forma de tires, que són contínues i sovint s'emboliquen a la peça o l'eina, ratllant fàcilment la superfície de la peça o danyant la vora de tall. de l'eina, i fins i tot ferir persones. Per tant, s'aconsella evitar al màxim la formació d'encenalls en forma de tira.
Però de vegades també esperem obtenir xips de tires perquè els xips es puguin descarregar sense problemes. Per exemple, quan es foren forats cecs en una màquina de mandrinar vertical.
2. restes en forma de C
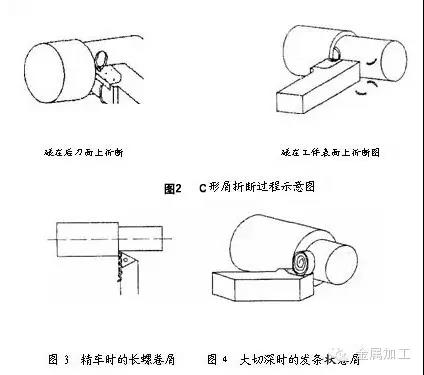
Quan es tornen materials generals d'acer al carboni i acer aliat, l'ús d'una eina de tornejat amb una ranura d'encenall pot formar fàcilment fitxes en forma de C. Els xips en forma de C tenen l'inconvenient dels xips de tires. Però la majoria d'encenalls en forma de C es trenquen en xocar amb la cara posterior de l'eina de tornejat o la superfície de la peça. La col·lisió d'alta freqüència i el trencament d'encenalls poden afectar la suavitat del procés de tall, afectant així la rugositat de la superfície mecanitzada. Per tant, durant el mecanitzat de precisió, generalment no es desitja obtenir xips en forma de C. En canvi, és més desitjable obtenir fitxes llargues de bobina espiral per fer que el procés de tall sigui més estable.
3. Molles en forma de molí de vent
El tornejat de peces d'acer amb una gran profunditat de tall i una alta velocitat d'avançament en torns resistents dóna lloc a estelles amples i gruixudes. Si es formen xips en forma de C, poden danyar fàcilment el tall i fins i tot provocar volar i ferir persones. Per tant, normalment, el radi de l'arc a la part inferior de la ranura de l'encenall augmenta, de manera que els xips formen tires de cabell i xoquen i es trenquen a la superfície de mecanitzat i cauen pel seu propi pes.
4. Molles llargues i atapeïdes
El procés de formació d'encenalls llargs i ajustats és relativament estable i la neteja també és convenient. Té una bona forma d'encenall en un torn normal.
5. Molles en forma de pagoda
En el mecanitzat CNC, les màquines eina o el mecanitzat automàtic en línia, es desitja obtenir aquest tipus de xip perquè no s'embolicarà amb l'eina i la peça. I la neteja també és convenient.
6. Restos d'allaus
Quan es tornen materials fràgils com ara ferro colat, llautó trencadís i bronze fos, es formen fàcilment restes fragmentades o en forma d'agulla, que són propenses a esquitxades i ferir persones, així com a danyar la màquina-eina. Si s'adopten mesures d'enrotllament d'encenalls, els xips es poden connectar en rotlles curts.
En resum, les condicions específiques del processament de tall són diferents i la forma desitjada de les fitxes també és diferent. Tanmateix, independentment de la forma de les fitxes, s'han de trencar de manera fiable.
dos
Principi de trencament d'encenalls
En el procés de tall de metall, si els encenalls són fàcils de trencar està directament relacionat amb la deformació de les fitxes. Per tant, l'estudi del principi de trencament d'encenall ha de començar per estudiar les lleis de la deformació de l'encenall.
Els encenalls formats durant el procés de tall, a causa d'una important deformació plàstica, tindran un augment de la duresa, mentre que la plasticitat i la tenacitat disminuiran significativament. Aquest fenomen s'anomena enduriment per treball en fred. Després de l'enduriment per treball en fred, les estelles es tornen dures i trencadisses, i es trenquen fàcilment quan se sotmeten a càrregues de flexió o impactes alternes. Com més gran sigui la deformació plàstica experimentada per les estelles, més significatiu serà el fenomen trencadís i més fàcil serà trencar-se. Quan es tallen materials d'alta resistència, alta plasticitat i alta tenacitat que són difícils de trencar encenalls, s'han de fer esforços per augmentar la deformació de les fitxes per reduir-ne la plasticitat i la seva duresa, per tal d'aconseguir l'objectiu de trencar encenalls.
La deformació de les fitxes pot estar composta per dues parts:
La primera part és la deformació bàsica formada durant el procés de tall. La deformació de l'encenall mesurada durant el tall lliure amb una eina de tornejat de cara plana és relativament propera al valor de deformació bàsica. Els principals factors que afecten la deformació bàsica inclouen l'angle de rastell de l'eina, el xamfrà negatiu i la velocitat de tall. Com més petit sigui l'angle frontal, més ample és el xamfrà negatiu i com més baixa sigui la velocitat de tall, més gran serà la deformació de l'encenall, que és més propici per al trencament de l'encenall. Per tant, reduir l'angle frontal, eixamplar el xamfrà negatiu i reduir la velocitat de tall poden ser mesures per afavorir el trencament d'encenalls.
La segona part és la deformació que pateixen les estelles durant el procés de flux i ondulació, que ens referim com a deformació addicional. Com que en la majoria dels casos, només la deformació bàsica durant el procés de tall no pot trencar les estelles, i s'ha d'afegir una deformació addicional per aconseguir el propòsit d'endurir i trencar. La manera més senzilla d'obligar les fitxes a patir una deformació addicional és triturar (o prémer) una determinada forma de ranura d'encenall a la superfície de tall frontal, forçant les fitxes a fluir a la ranura d'encenall i després enrotllar-se i deformar-se. Després de patir una deformació addicional d'enrotllament, les estelles s'endureixen encara més i es tornen trencadisses. Quan xoquen amb la peça de treball o la superfície de tall posterior, es trenquen fàcilment.
tres
La influència de la ranura de trencament d'encenalls en el trencament d'encenalls (laminació)
La ranura de trencament de fitxes no només té un paper de deformació addicional a les fitxes, sinó que també té un impacte important en la forma i el trencament de les fitxes. En el processament de tall, les persones utilitzen les diferents formes i mides de les ranures d'encenall, així com l'angle d'inclinació entre la ranura de l'encenall i la vora de tall principal, per controlar l'enrotllament i el trencament de les estelles. Per tal d'entendre i dominar millor aquestes regles, analitzarem en detall la forma i la mida de la ranura de l'encenall, així com la influència de l'angle d'inclinació entre la ranura de l'encenall i la vora de tall principal en la forma i la fractura de l'encenall.
1. La forma de la ranura de l'encenall
Hi ha tres tipus de formes per a les ranures de trencament d'encenalls: arc recte, arc recte i arc complet.

(1) La ranura de trencament de xip d'arc recte i circular es forma connectant una línia recta i un arc circular. La part recta forma la cara frontal de l'eina i la mida del radi Rn de l'arc inferior de la ranura té un cert impacte en l'enrotllament i la deformació de les fitxes. Si Rn és petit, el radi d'enrotllament de l'encenall és petit, mentre que la deformació de l'encenall és gran; Si Rn és gran, el radi d'enrotllament de l'encenall és gran, mentre que la deformació de l'encenall és petita. A una profunditat de tall moderada (profunditat de tall ap=2-6mm), Rn=(0.4-0.7) generalment es selecciona B, on B és l'amplada del ranura d'encenall.
(2) La ranura lineal d'encenall està formada per la intersecció de dues línies rectes, amb un angle inferior de 180 graus - σ (σ Es refereix com a angle de falca de plataforma de trencament d'encenalls, angle inferior de ranura (180 graus - σ) Substituint la funció de arc Rn. Si l'angle inferior de la ranura és petit, el radi d'enrotllament de les fitxes és petit i la deformació de les fitxes és gran; Si l'angle inferior de la ranura és gran, el radi d'enrotllament de les fitxes és gran, i la deformació de les fitxes és petita.A una profunditat de tall moderada, l'angle de falca de la taula de trencament d'encenalls es selecciona generalment entre 60 graus i 70 graus.
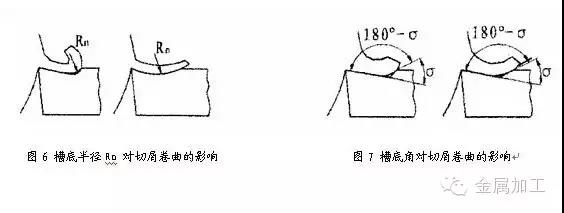
Els dos tipus anteriors de ranures de tall d'encenall són adequats per processar acer al carboni i acer estructural d'aliatge, i la cantonada frontal és generalment . Dins l'interval de 5-15 grau .
(3) Els paràmetres principals d'una ranura de trencament de xip d'arc complet són l'amplada de la ranura B, el radi de l'arc inferior de la ranura Rn i l'angle frontal. La relació entre ells és:
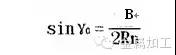
注:见图5C
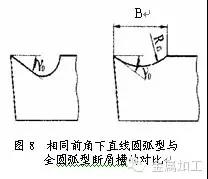
Quan es tallen materials plàstics alts com el coure i l'acer inoxidable, sovint s'utilitza una ranura de trencament d'encenalls d'arc complet. Com que quan es processen materials plàstics elevats, l'angle de rasclet de l'eina es selecciona relativament gran (la vora de tall de l'eina de ranura de trencament de xips d'arc complet amb un angle frontal de la mateixa mida ({0}} grau ~ 30 graus) és relativament resistent, i la ranura també és poc profunda, cosa que fa que sigui més pràctic per al flux d'encenalls.
2. L'amplada de la ranura de l'encenall
L'amplada B de la ranura d'encenall està relacionada amb la velocitat d'avanç f i la profunditat de tall ap. Quan augmenta la velocitat d'alimentació f, augmenta el gruix de tall i l'amplada de la ranura d'encenall s'ha d'ampliar corresponentment; La profunditat de tall és gran i la ranura també s'ha d'ampliar adequadament.
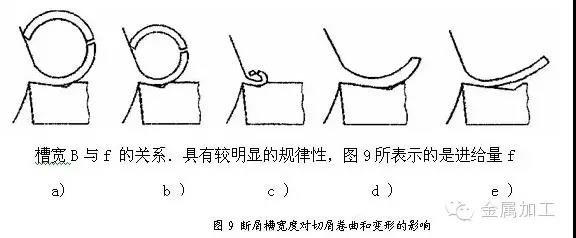
L'efecte del canvi de l'amplada B de la ranura de l'encenall sobre l'enrotllament i la deformació de l'encenall, que es manté fix i sense canvis. La figura 9a mostra que l'amplada de la ranura s'adapta bàsicament a la velocitat d'alimentació, i les fitxes es dobleguen i es deformen abans de xocar i trencar-se en forma de C; La figura 9b mostra que la ranura no és prou ampla, el radi d'enrotllament del xip és petit, la deformació és gran i, després de la col·lisió, es trenca en forma de C curta o forma petites peces fragmentades; La figura 9c mostra que la ranura és massa estreta i les fitxes s'espremen en rotllos petits i es bloquegen a la ranura, cosa que dificulta la sortida, provocant un bloqueig d'encenalls i fins i tot danyant la vora de tall; Les figures 9d i e mostren que la ranura és massa ampla, el radi d'enrotllament de l'encenall és massa gran, la deformació no és suficient i no és fàcil de trencar. De vegades, ni tan sols flueix per la part inferior de la ranura i forma lliurement fitxes en forma de tires.
Si l'amplada de la ranura de l'encenall es selecciona inicialment utilitzant la velocitat d'alimentació, a grans trets, per tallar acer al carboni mitjà, la relació entre l'amplada B i la velocitat d'alimentació f és d'aproximadament B=10f; Quan es talla l'acer aliat, per augmentar la deformació de l'encenall, es pot prendre B=7f.
L'amplada B de la ranura d'encenall també ha de ser adequada per a la profunditat de tall ap. En general, l'amplada de la ranura B també es pot seleccionar aproximadament segons ap, i quan ap és gran, B també hauria de ser més gran; Si ap és petit, llavors B s'hauria de reduir adequadament. Com que quan la profunditat de tall és massa profunda i la ranura és massa estreta, les fitxes són amples i no són fàcils d'enrotllar a la ranura, de manera que sovint no flueixen a la part inferior de la ranura i formen fitxes en forma de tira per si soles; Quan la profunditat de tall és petita però la ranura és massa ampla, les estelles són estretes, el flux és relativament lliure, la deformació no és suficient i no és fàcil de trencar.
3. L'angle d'inclinació entre la ranura de l'encenall i la vora de tall principal
Hi ha tres mètodes d'inclinació utilitzats habitualment per a la ranura de l'encenall i la vora de tall principal: inclinació externa, inclinació paral·lela i inclinació interna.
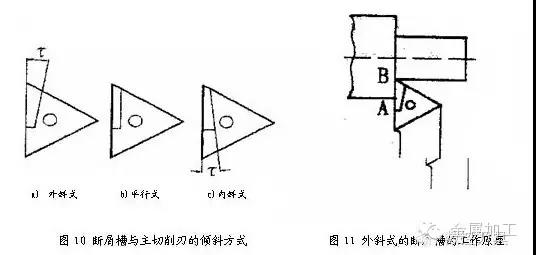
(1) Tipus oblic extern
La ranura d'encenall inclinada cap a l'exterior és ampla a la part davantera i estreta a la part posterior, profunda a la part davantera i poc profunda a la part posterior.
La deformació d'enrotllament de l'encenall de la ranura de trencament d'encenall inclinada externa és gran, tal com es mostra a la figura 11. La velocitat de tall és més alta prop de la superfície exterior A de la peça de treball i la ranura és estreta. El xip està primer obstruït i arrissat, amb un radi d'enrotllament petit i una gran deformació; A la vora de tall B, la velocitat de tall és baixa i la ranura és ampla. Finalment, els encenalls s'arrisquen amb un radi d'enrotllament més gran, la qual cosa genera una força que gira les fitxes a la superfície de tall posterior o a la superfície a mecanitzar. Després de la col·lisió, es trenquen i formen xips en forma de C.
Aquesta forma de ranura d'encenall. A una profunditat de tall moderada, el rang de trencament d'encenall és ampli, l'efecte de trencament d'encenall és estable i fiable i s'utilitza àmpliament en la producció. Angle d'inclinació τ El valor de està determinat principalment pel material de la peça. En general, quan es talla acer al carboni mitjà, es pren com a τ= Quan es talla l'acer aliat de 8 graus a 10 graus, per augmentar la deformació de l'encenall, prengui τ= 10 grau ~ 15 graus.
Tanmateix, durant les profunditats de tall grans, a causa de la petita amplada de la ranura de l'encenall prop de la superfície exterior A de la peça de treball (vegeu la figura 11), les encenalls són propensos a bloquejar-se i fins i tot danyar la vora de tall. Per tant, generalment s'utilitza el tall paral·lel.
(2) Paral·lel
La deformació de l'encenall de la ranura paral·lela de trencament d'encenall no és tan gran com la de la ranura inclinada externa, i la majoria de les encenalls es trenquen quan xoquen amb la superfície de mecanitzat de la peça.
Quan es tallen fitxes d'acer al carboni, l'efecte de trencament d'encenalls de la ranura paral·lela de trencament d'encenalls és bàsicament similar al de la ranura inclinada externa, però la velocitat d'alimentació s'ha d'augmentar lleugerament per augmentar la deformació addicional de l'enrotllament de les fitxes.
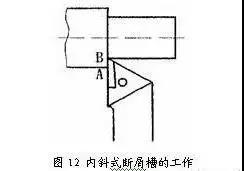
(3) Tipus oblic intern
La ranura de trencament d'encenall inclinada internament (vegeu la figura 12) és la més ampla a la superfície exterior A de la peça de treball i la més estreta a la punta de l'eina B. Per tant, les encenalls s'enrotllen sovint en rotlles petits al punt B i després en rotlles grans a punt A. Quan l'angle d'inclinació de la vora de tall principal s'estableix en 3 graus ~ 5 graus, els xips són propensos a formar rínxols continus i ajustats. L'angle d'inclinació entre la ranura d'encenall inclinada interna i la vora de tall principal es pren generalment com a τ= El rang de tall de la ranura de trencament de l'encenall inclinat interior amb una bobina d'encenall llarga i ajustada és força estret de 8 graus a 10 graus. , de manera que la seva aplicació a la producció no és tan habitual com la dels tipus exteriors inclinats i paral·lels, utilitzats principalment per al tornejat de precisió o el tornejat de semiprecisió.
quatre
Diversos mètodes de trencament d'encenall utilitzats habitualment
1. Utilitzeu trencaclosques
Com s'ha esmentat anteriorment, la ranura de trencament d'encenall no només té un paper addicional en la formació de les fitxes, sinó que també permet el control de l'enrotllament i el trencament de les fitxes. Sempre que la forma, la mida i l'angle d'inclinació entre la ranura de l'encenall i la vora de tall principal siguin adequats, el trencament d'encenall és fiable. Tant si es tracta d'una eina de tipus de soldadura com d'una eina de pinça de màquina, es pot utilitzar com a eina de tipus de rectificat o una eina de tipus no rectificat.
Per adaptar-se a diferents rangs de quantitats de tall. Hi ha diverses formes i mides de ranures d'encenall a la fulla indexable d'aliatge dur, que són fàcils de triar i són econòmiques. Aquest mètode és el mètode preferit i més utilitzat en el mecanitzat de tall.
El defecte és que la determinació de paràmetres geomètrics raonables de l'eina de tall està limitada pels requisits de trencament d'encenalls.
2. Utilitzant un trencaclosques
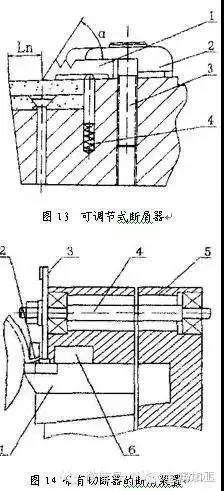
Hi ha dos tipus de trencaclosques: fixos i ajustables. La figura 13 mostra el trencaclosques ajustable de l'eina de tornejat.
Instal·leu una placa protectora d'encenalls 1 a la superfície de tall frontal de l'eina de tornejat. Quan els xips surten per la part frontal de l'eina, es dobleguen i es trenquen a causa de la resistència de la placa protectora d'encenalls 1. Els paràmetres Ln i Es poden dissenyar i ajustar segons sigui necessari per garantir un trencament d'encenall estable i fiable en condicions de tall determinades. Afluixeu el cargol 3 i, sota l'acció de la molla 4, la placa protectora d'encenalls 1 i la placa de pressió 2 es poden aixecar juntes, facilitant l'ajust de la placa de protecció d'encenalls i la ràpida rotació i substitució de la fulla. Aquest tipus de trencaclosques s'utilitza habitualment en eines de tall de màquines-eina grans i mitjanes.
3. Utilitzar dispositius trencadors d'encenalls
Hi ha molts tipus de dispositius de trencament d'encenalls, que generalment es poden dividir en tipus mecànics, hidràulics i elèctrics. Els dispositius de trencament d'encenalls tenen costos elevats, però són estables i fiables i, generalment, només s'utilitzen en línies automàtiques. La figura 14 és un diagrama esquemàtic d'un dispositiu de trencament d'encenalls amb un tallador utilitzat en eines de tornejat. Durant el gir, els encenalls flueixen a través del canal de guia d'encenall 2 i són tallats a la força pel tallador de disc 3 que gira contínuament. Les encenalls tallats es descarreguen després del canal de descàrrega d'encenall 6. El tallador és impulsat per l'eix motriu 4. La figura 1 mostra l'eina de tornejat.
4. Mètode d'utilització del pre-ranurat a la superfície de la peça
Segons els diferents diàmetres de la peça de treball, una o diverses ranures es tallen prèviament al llarg de la direcció axial de la peça a la superfície mecanitzada, amb una profunditat lleugerament inferior a la profunditat de tall, de manera que els encenalls tallats formen una secció feble i es trenquen. Això garanteix un trencament d'encenall fiable sense afectar la rugositat de la superfície mecanitzada de la peça. Fins i tot quan es processen materials amb alta duresa, l'efecte de trencament d'encenalls segueix sent molt bo. Per exemple, en l'avorriment de precisió de materials de peça amb alta tenacitat (com ara 40Cr), quan és difícil trencar estelles mitjançant altres mètodes, es poden extreure ranures longitudinals a la superfície mecanitzada abans de perforar. Aquest mètode pot demostrar els seus avantatges únics.
5. Canviar els paràmetres de la geometria de l'eina i ajustar els paràmetres de tall
Del principi de trencament d'encenalls esmentat anteriorment, es pot deduir que es redueix l'angle de rastell de l'eina; Augmenta l'angle de desviació principal; Mòlta de xamfrans negatius a la vora de tall principal; Reduir la velocitat de tall; Augmentar la velocitat d'alimentació i canviar la forma de la vora de tall principal pot afavorir el trencament d'encenalls. Tanmateix, l'ús d'aquests mètodes per trencar estelles sovint comporta algunes conseqüències adverses, com ara una disminució de la productivitat, el deteriorament de la qualitat de la superfície de la peça i l'augment de la força de tall. Aquest mètode s'utilitza poques vegades en línies automàtiques i, de vegades, només serveix com a mitjà auxiliar de trencament d'encenalls.
A més, l'ús de fluid de tall pot reduir la plasticitat i la duresa de les estelles, i també és beneficiós per al trencament d'encenalls. L'augment de la pressió del fluid de tall pot promoure millor el trencament d'encenalls, i aquest mètode de vegades s'utilitza en el mecanitzat de forats.


