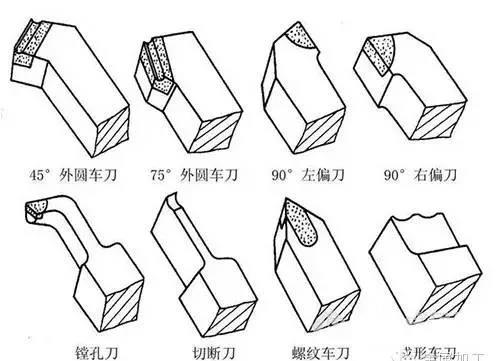
Anàlisi de l'estructura de l'eina de tornejat i punts clau del rectificat de fulles
Durant el procés de tall, a causa de la fricció intensa i la calor de tall a les superfícies frontal i posterior de l'eina de tornejat, la vora de tall de l'eina de tornejat es tornarà contundent i perdrà la capacitat de tall. Només mitjançant la mòlta es pot restaurar l'agudesa de la vora de tall i l'angle de gir correcte.
Per tant, els treballadors del torn no només han d'entendre el principi de tall i triar l'angle adequat de l'eina de tornejat, sinó que també han de dominar amb habilitats les habilitats d'esmolat de l'eina de tornejat. A continuació, deixeu-me presentar-vos algunes experiències d'esmolar fulles de cotxes!
1, Composició de les eines de tornejat
L'eina de tornejat consta de dues parts: el capçal de tall i el cos de tall. El cap de l'eina s'utilitza per tallar i el cos de l'eina s'utilitza per a la instal·lació. La fulla es compon generalment de tres costats, dues vores i una punta.
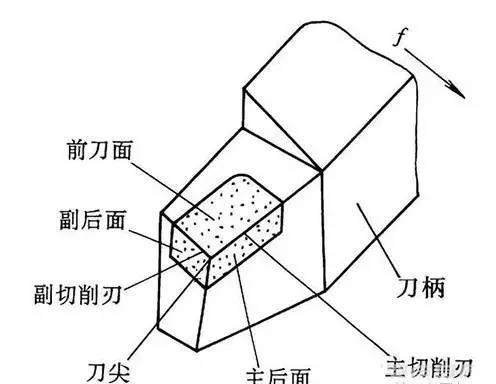
La superfície de la fulla davantera és la superfície per on flueix el xip.
La superfície de tall posterior principal és la superfície oposada a la superfície de tall de la peça de treball.
La superfície de tall posterior secundària és la superfície oposada a la superfície mecanitzada de la peça de treball.
El tall principal és la intersecció de les superfícies de tall frontal i posterior, responsable del treball de tall principal.
La vora de tall auxiliar és la línia d'intersecció entre la superfície de tall frontal i la superfície de tall posterior auxiliar, responsable d'una petita quantitat de treball de tall i d'un cert paper de polit.
La vora de tall és la intersecció de la vora de tall principal i la vora de tall secundària, normalment un petit arc de transició.
2, l'estructura formal de les eines de tornejat
Les formes estructurals més utilitzades d'eines de tornejat inclouen les dues següents:
(1) Eina de tornejat integral
La part de tall del capçal de tall s'obté triturant la fulla, i el material de l'eina de tornejat general està fet principalment d'acer d'alta velocitat, que s'utilitza generalment per al tall a baixa velocitat.
(2) Eina de tornejat de soldadura
Soldeu la fulla d'aliatge dur a la vora de tall i diferents tipus d'eines de tornejat poden utilitzar fulles de diferents formes. Les eines de tornejat d'aliatge dur soldades es poden utilitzar per al tall d'alta velocitat.
3, els principals angles i funcions de les eines de tornejat
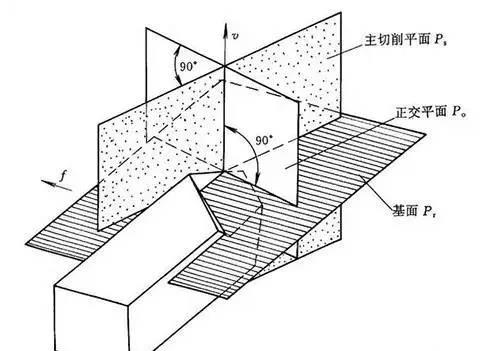
Els angles principals de l'eina de tornejat són l'angle frontal ({{0}}) la cantonada posterior (0), l'angle de desviació principal (Kr), l'angle de desviació secundària (Kr) i l'angle d'inclinació de la fulla (λ s) . Per determinar l'angle de l'eina de tornejat, cal establir tres plans de coordenades: pla de tall, pla base i perfil principal. Per al tornejat, si no es considera la influència de la instal·lació de l'eina i el moviment de tall, el pla de tall es pot considerar com un pla vertical; El pla base és un pla horitzontal; Quan la vora de tall principal és horitzontal, el perfil perpendicular a la vora de tall principal és el perfil principal.
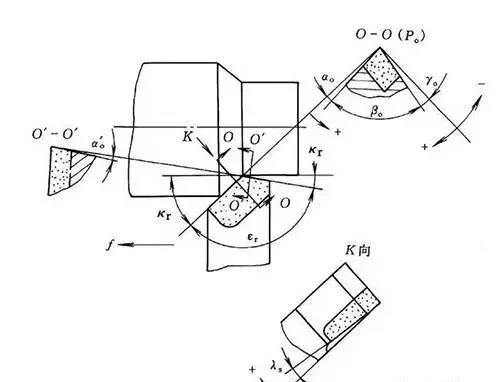
(1) La banya anterior 0 mesurada al perfil principal és l'angle entre la superfície de tall frontal i la superfície de la base. La seva funció és fer que la fulla sigui afilada i facilitar el tall. Però la cantonada frontal no ha de ser massa gran, en cas contrari, debilitarà la força de la fulla i serà propensa a desgastar-se i fins i tot col·lapsar-se. Quan es processen materials plàstics, es poden seleccionar cantonades davanteres més grans, com ara utilitzar eines de tornejat d'aliatge dur per tallar peces d'acer 0=10-20, processar materials trencadissos, la cantonada frontal de les eines de tornejat 0 hauria de ser més gran que el mecanitzat en brut per faciliten les vores de tall afilades i redueixen la rugositat de la peça.
(2) La cantonada posterior 0 es mesura a la secció principal i és l'angle entre la part posterior principal i el pla de tall. La seva funció és reduir la fricció entre la part posterior principal i la peça de treball durant el tornejat, normalment prenent 0=6 grau ~ 12 graus, pren el valor petit per al tornejat en brut i el valor gran per al tornejat fi.
(3) L'angle de desviació principal Kr es mesura al pla base, que és l'angle entre la projecció de la vora de tall principal al pla base i la direcció d'alimentació. La seva funció és:
1) Es pot canviar la longitud de la vora de tall principal que participa en el tall, cosa que afecta la vida útil de l'eina.
2) Afecta la magnitud de la força de tall radial.
Un petit angle de desviació principal pot augmentar la longitud de la vora de tall principal que participa en el tall, donant lloc a una millor dissipació de calor i beneficiós per allargar la vida útil de l'eina. Tanmateix, quan es processen eixos prims, la rigidesa de la peça és insuficient i un petit angle de desviació principal augmentarà la força radial exercida per l'eina sobre la peça, que és propensa a la flexió i la vibració. Per tant, s'ha de seleccionar un angle de desviació principal més gran.
Els angles de desviació principals que s'utilitzen habitualment per a les eines de tornejat inclouen 45 graus, 60 graus, 75 graus, 90 graus, entre els quals els 45 graus són més comuns.
(4) L'angle de deflexió secundari Kr es mesura al pla base i és l'angle entre la projecció de la vora de tall secundària al pla base i la direcció oposada de l'alimentació. La seva funció principal és reduir la fricció entre la vora de tall secundària i la superfície mecanitzada, per tal de millorar la rugositat de la superfície mecanitzada.
En condicions d'igualtat de profunditat de tall ap, velocitat d'alimentació f i angle de desviació principal Kr, reduir l'angle de desviació secundària Kr pot reduir l'àrea residual després de girar, reduint així la rugositat de la superfície. En general, se selecciona Kr=5 grau a 15 graus.
(5) L'angle d'inclinació de la fulla en λ S mesurat al pla de tall és l'angle entre la vora de tall principal i la superfície de la base. La seva funció principal és controlar la direcció del flux d'encenall. El tall principal és paral·lel al pla base, λ S=0; La punta de la fulla es troba al punt més baix de la vora de tall principal, λ Quan s és negatiu, la força de la punta de l'eina augmenta i els encenalls flueixen cap a la superfície mecanitzada per al mecanitzat en brut; La punta de la fulla es troba al punt més alt de la vora de tall principal, λ S és un valor positiu, la força de la punta de l'eina es debilita i les fitxes flueixen cap a la superfície a processar, que s'utilitza per al mecanitzat de precisió. Angle d'inclinació de la fulla giratòria λ s. Generalment seleccionat entre -5 grau -+5 grau .
4, rectificat d'eines de tornejat
Després que l'eina de tornejat sigui contundent, s'ha d'esmolar per restaurar la seva forma i angle raonables. Les eines de tornejat solen esmolar en una rectificadora. La mola d'alúmina blanca s'utilitza per a la mòlta d'eines de tornejat d'acer d'alta velocitat, i la mola de carbur de silici verd s'utilitza per a la mòlta d'eines de tornejat d'aliatge dur.
En tornar a rectificar una eina de tornejat, sovint és necessari rectificar la superfície de tall corresponent en funció del desgast de l'eina. L'ordre general de mòlta de la vora de tall d'una eina de tornejat és: mòlta de la superfície de la fulla posterior → mòlta de la superfície de la fulla secundària → mòlta de la superfície de la fulla frontal → mòlta de l'arc de la punta de l'eina. Després de rectificar la vora de tall de l'eina de tornejat, cada superfície de tall també s'ha de mòlta finament amb una pedra d'oli. Això pot millorar eficaçment la vida útil de l'eina de tornejat i reduir la rugositat superficial de la peça.
Els passos per rectificar el tall de l'eina de tornejat són els següents:
Tritureu les superfícies de tall principal i posterior, alhora que tritureu l'angle de desviació principal i l'angle posterior principal, tal com es mostra a la figura (a);
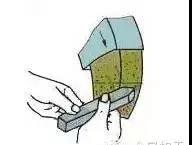
Tritureu la vora posterior de la fulla secundària i, al mateix temps, tritureu l'angle de desplaçament secundari i l'angle posterior secundari, tal com es mostra a (b) anterior;
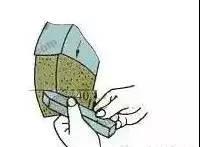
Tritureu la part davantera i tritureu simultàniament la cantonada frontal, tal com es mostra a (c) anterior;
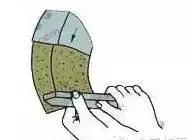
Tritureu cada superfície i punta de la fulla, tal com es mostra a (d) anterior.
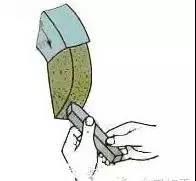
La postura i el mètode d'esmolar l'eina de tornejat són:
La gent es posa al costat de la mola per evitar que els fragments surtin volant i lesionin les persones quan es trenca la mola;
Allibereu la distància entre les dues mans que subjecten el ganivet, subjecteu la cintura amb els dos colzes per reduir la sacsejada durant l'afilat;
Quan es tritura les superfícies de tall posterior principal i auxiliar, l'eina de tornejat s'ha de col·locar al centre horitzontal de la mola, amb la punta de l'eina lleugerament inclinada cap amunt uns 3 graus ~ 8 graus. Després que l'eina de tornejat entri en contacte amb la mola, s'ha de moure horitzontalment en les direccions esquerra i dreta. Quan l'eina de tornejat surt de la mola, s'ha d'aixecar cap amunt per evitar que la fulla esmolada sigui danyada per la mola;
Quan es tritura la superfície de la fulla, l'angle en què la cua de la fulla es desvia cap a l'esquerra en un angle de desviació principal; Quan es tritura la cara posterior del parell, l'angle en què la cua del portaeines es desvia cap a la dreta per un angle de desviació lateral;
Quan es tritura la vora corba de l'eina de tall, normalment es fa subjectant l'extrem frontal de l'eina de tall amb la mà esquerra com a punt de suport i girant l'extrem posterior de l'eina de tall amb la mà dreta.
En rectificar eines de tornejat, s'han de prendre les precaucions següents:
(1) Quan tritureu la fulla, subjecteu fermament l'eina de tornejat amb les dues mans i col·loqueu el suport de l'eina contra el suport, de manera que la superfície afectada s'adhereixi lleugerament a la mola. No apliqueu massa força per evitar aixafar la mola i causar accidents.
(2) L'eina de gir esmolada s'ha de moure a l'esquerra i a la dreta a la superfície circumferencial de la mola per garantir un desgast uniforme de la mola sense deixar solcs. Eviteu la mòlta brusca de l'eina de tornejat a ambdós costats de la mola, que pot provocar que la mola es balancegi, salti o fins i tot es trenqui per força.
(3) Quan la fulla s'escalfa, s'ha de refredar amb aigua per evitar que la fulla es recuit i es suavitzi a causa de l'augment excessiu de la temperatura. Quan es tritura eines de tornejat d'aliatge dur, la vora de tall no s'ha de sucar en aigua per evitar esquerdes causades pel ràpid refredament de la fulla.
(4) No us atureu a la part davantera de la mola per esmolar l'eina de gir, per tal d'evitar lesions a l'operador quan es trenqui la mola.
5, Tipus i usos comuns d'eines de tornejat
Les eines de tornejat es poden dividir en eines de tornejat cilíndric, eines de tornejat frontal, eines de tall, eines de perforació, eines de conformació i eines de tornejat amb patrons segons els seus usos.
(a) Eina de gir de 90 graus (descentral)
(b) Eina de gir de 45 graus (eina de gir de colze)
(c) Ganivet de tall
(d) Tallador de mandrins
(e) Eina de tornejat formada
(f) Eina de tornejat de rosques
(g) Eines de tornejat d'aliatge dur sense rectificar