


Saps sobre l'avorrit?
un
Definició de Boring
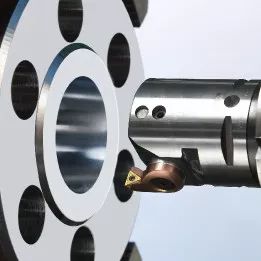
Avorriment: és un procés de tall en el qual es talla una capa de metall de la superfície de mecanitzat d'una peça mitjançant el moviment relatiu entre el tallador de l'equip i la peça de treball, donant lloc a una certa precisió de mecanitzat i rugositat superficial de la superfície de mecanitzat.
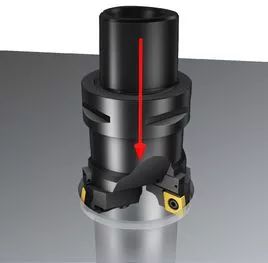
Diferència: en comparació amb altres tècniques de processament de forats, els forats no estan limitats per la mida de l'eina; I el forat té una forta capacitat de correcció d'errors, que pot corregir l'error de l'eix original del forat gruixut mitjançant múltiples passades d'eina i pot mantenir una alta precisió de posició entre el forat i la referència de posicionament.
dos
Tipus de talladores per mandrinar
Tipus 1
Classificació de la fulla: tallador de tall d'un sol tall / tallador de tall de doble tall / tallador de tall multicanal
Classificació del processament: tallador de forat pasant/tallador de forat cec/tallador de forat pas a pas/tallador de secció
Classificació estructural: integral/ensamblat/modular
Tipus 2
Tallador d'avorriment d'una sola fulla: tallador integral / tallador de soldadura / tallador de pinça / tallador indexable
Talladora de doble tall: talladora fixa de doble tall / talladora de doble tall flotant
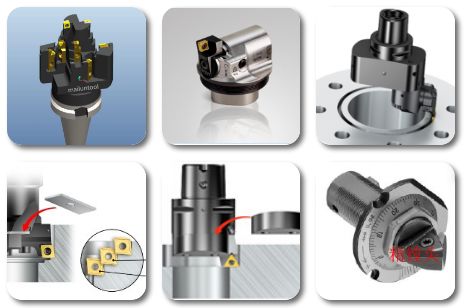
Amplieu el tallador de mandrinador Mòdul de tallador de mandrinat
❹ Talladora d'escala ❺ Talladora d'una sola vora ❻ Talladora integral
tres
Aplicació de Boring
Quan ens trobem amb problemes, primer podem considerar aquests aspectes
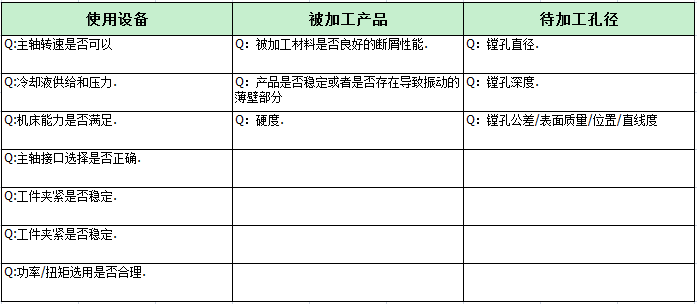
Aplicació avorrida
1. Processament de forats cecs
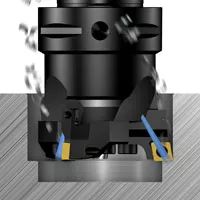
Assegurar l'eliminació correcta d'encenalls és crucial quan es mecanitza forats cecs
Els paràmetres de tall correctes són una condició necessària per obtenir la forma adequada de l'encenall
Assegureu-vos/comproveu que les fitxes no estan obstruint ni desgastant les fulles
La pressió del refrigerant i el flux del fluid de tall han de ser suficients per descarregar les estelles
Les màquines-eina verticals tenen requisits més elevats per a l'eliminació efectiva d'encenalls que les màquines-eina horitzontals
2.断续切削
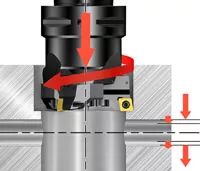
Quan es realitza un tall intermitent (com ara forats creuats), es fan requisits elevats sobre les condicions de tall de la fulla.
Trieu materials amb més duresa
En condicions de treball estables, per tal de millorar la seguretat del processament, trieu fulles de forma bàsica de cantonada frontal negativa quadrada resistent
Si hi ha diverses interrupcions, reduïu els paràmetres de tall
3.夹砂铸铁
La inclusió de sorra a les peces de fosa pot augmentar el desgast de la fulla.
Trieu materials amb més duresa
Reduir els paràmetres de tall
Per tal de millorar la seguretat del processament i minimitzar el desgast, trieu fulles de forma bàsica de rasclet negatiu quadrat resistent
PS: La inclusió de sorra es refereix a la presència d'inclusions de sorra a la fosa
4.气烧孔
L'àrea local del forat de combustió de gas pot endurir-se, cosa que augmentarà el desgast de la fulla
Trieu materials amb més duresa
Reduir els paràmetres de tall
Per tal de millorar la seguretat del processament i minimitzar el desgast, trieu fulles de forma bàsica de rasclet negatiu quadrat resistent
Aplicació avorrida de precisió
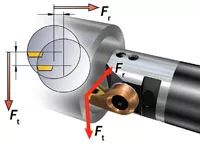
1. Força de tall
L'impacte de la força de tall sobre el producte
Quan l'eina està en estat de tall, els components tangencials i radials de la força de tall intentaran fer que l'eina es desviï de la peça de treball. El component tangencial intentarà forçar l'eina cap avall i lluny de la línia central. D'aquesta manera, l'angle de separació de l'eina disminuirà
Qualsevol deformació radial significa una disminució de la profunditat de tall i del gruix de l'encenall, provocant una tendència a la vibració.
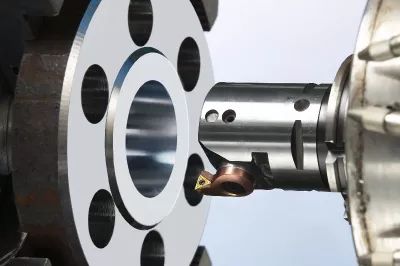
2. Força d'equilibri
Influència de la força d'equilibri en el mecanitzat
El desequilibri causat per les eines asimètriques o grans traços crea una força que actua sobre l'eina de mandrinar.
En la majoria de les aplicacions, les forces generades pel desequilibri poden ser insignificants en comparació amb les forces de tall.
A altes velocitats, el desequilibri pot provocar vibracions i afectar la qualitat de mecanitzat dels forats
Nota: el següent és un resum de les imatges de processament in situ perquè tothom n'aprèn
quatre
Cas avorrit
4.1 Desgast de la fulla
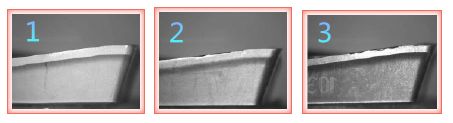
En el mecanitzat de forats, el tall continu de l'eina pot provocar desgast i danys, reduint la precisió dimensional del mecanitzat del forat i augmentant el valor de la rugositat de la superfície; Al mateix temps, hi ha anormalitats en el calibratge de la unitat d'alimentació d'ajustament, que donen lloc a errors d'ajust que causen desviacions en l'obertura de mecanitzat i fins i tot provoquen accidents de qualitat del producte.
4.2 Qualitat superficial
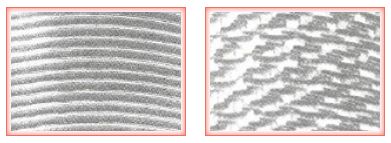
L'escama de peix avorrida o les ranures de fil a la superfície processada és un fenomen comú de qualitat de la superfície
Imatge esquerra: principalment a causa del desajust entre l'alimentació i la velocitat de perforació durant la perforació
Imatge de la dreta: causada principalment per vibracions rígides i desgast de l'eina durant el mecanitzat de mandrinat
P: Com utilitzar el posicionament de l'eix durant el mecanitzat d'eines de mandrinat?
R: ① El mètode d'utilitzar un dispositiu de mesura de calibre per trobar la posició correcta requereix primer l'ús d'un dispositiu de centrat del calibre o un eix de posicionament per determinar les coordenades del forat de referència a la peça de treball i després basar-se en les coordenades del forat de referència. , determineu la posició de coordenades del cargol. Les seves característiques són una alta precisió i un funcionament còmode.
② La característica d'utilitzar barres d'inspecció per a l'alineació i el posicionament és de poca precisió i requereix temps. Però aquest mètode de posicionament pot trobar directament la posició de coordenades entre l'eix de la màquina mandrinada i el forat inicial.
③ La característica d'utilitzar la interfície de forats per alinear i localitzar és que es pot utilitzar per al mecanitzat avorrit de sistemes de forats de caixa separats. El desavantatge és que el temps d'assistència és més llarg.
④ La característica d'utilitzar una plantilla per trobar i localitzar és que l'estructura de la plantilla és senzilla i no requereix ajustaments complexos. Però la plantilla és propensa a la deformació, i quan la peça necessita processar diversos sistemes de forats diferents a diferents superfícies, es necessiten diverses plantilles, la qual cosa resulta en una menor precisió d'alineació i posicionament.


