Enteneu totes aquestes tècniques de processament de fil lents?
El tall sense nucli, també conegut com a tall sense xips, és un mètode de processament en el qual el fil de l'elèctrode segueix una densa trajectòria dins de la forma de mecanitzat sense generar cap material de rebuig quan es processen formes molt petites. Hi ha dos mètodes de mecanitzat sense xips, camí en espiral i camí paral·lel, tal com es mostra a la figura següent. Quan es talla sense nucli, l'eina de tall principal elimina tota la forma i deixa un marge adequat per al processament de retall.
Si no s'utilitza el mètode de processament sense nucli, el tall principal produirà residus molt petits, que són fàcils de caure al broquet inferior. En primer lloc, és difícil recollir els residus i, en segon lloc, és fàcil danyar el broquet inferior quan es mou l'eix, i fins i tot fer que la peça de treball canviï de posició, donant lloc a ferralla. El propòsit d'utilitzar el tall sense nucli és principalment per al processament de petits forats, i algunes persones utilitzen el tall sense nucli per aconseguir el propòsit de màquines no tripulades. Els dos camins 2D/3D poden utilitzar el tall sense nucli.
02 Tant els motlles masculins com femenins surten junts
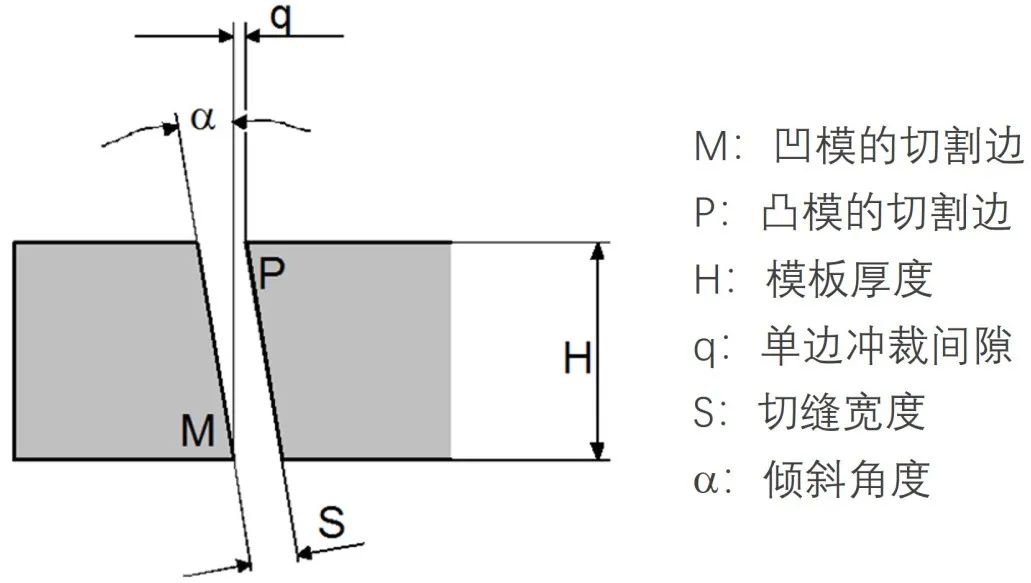
Per al processament de tall de filferro de matrius de perforació i matrius de tall, si s'utilitza un tall no cònic, l'amplada de la costura de tall sol ser més gran que l'espai de perforació. Per tant, cal preparar dos materials per tallar la matriu convexa (mascle) i la matriu còncava (femella) per separat. Si dissenyem un angle adequat per a la plantilla i utilitzem el tall de filferro per al mecanitzat cònic, podem processar tant motlles convexos com còncaus en una sola plantilla, cosa que pot millorar molt l'eficiència de producció i reduir els costos del material.
El valor de la bretxa de perforació es pot obtenir en funció del gruix del material del producte i l'amplada de la bretxa de tall es pot calcular en funció del diàmetre del cable de l'elèctrode i de la bretxa de descàrrega unilateral. També es coneix el gruix de la plantilla. Amb aquestes dades, es pot calcular l'angle de tall necessari per al tall de filferro. Com es mostra, la fórmula per calcular l'angle és: a=arctg [(Sq)/H]
03 Processament de peces d'acoblament
El processament de les peces d'acoblament depèn de seleccionar el desplaçament correcte del cable de l'elèctrode, la distància d'acoblament adequada i la neteja de les cantonades afilades. Els passos per processar les peces d'acoblament són:
1) Processament de motlles convexos. Talla un punxó d'10mm x 10mm utilitzant paràmetres estàndard i mesura les dimensions. Si el desplaçament del cable de l'elèctrode utilitzat és 0,223, 0,164, 134, 0,129 i la mida mesurada és de 10,004 mm, es pot veure que la mida és 0,002 mm més gran en un costat.
2) Ajusteu el desplaçament. Com que la mida real de la protuberància és 0.002 mm més gran d'un costat, el desplaçament del cable de l'elèctrode s'ha d'ajustar a 0.221, 0 ,162, 0,132, 0,127.
3) Calculeu l'offset de la matriu de mecanitzat. El desplaçament del cable de l'elèctrode dels motlles còncaus i convexos estàndard és el mateix. Però el motlle còncau ha de restar l'espai lliure d'un ajust lateral. Per al processament lent de filferro, l'espai per a un ajustament ajustat és generalment 0.002 mm per un costat i l'espai per a un ajustament suau és 0.{{9} }05 mm d'un costat. Per exemple, si l'espai lliure és 0,005 mm, el desplaçament del fil de l'elèctrode de la matriu de tall és 0,216, 0,157, 0,127, 0,122.
4) Coopereu per ajustar el motlle convex al motlle còncau i assegureu-vos que la peça de treball es col·loqui verticalment durant l'ajust. Si feu servir un tall de filferro lent per processar un espai lliure de 0,005 mm en un costat, es farà un ajust més suau.
04 Tall lineal
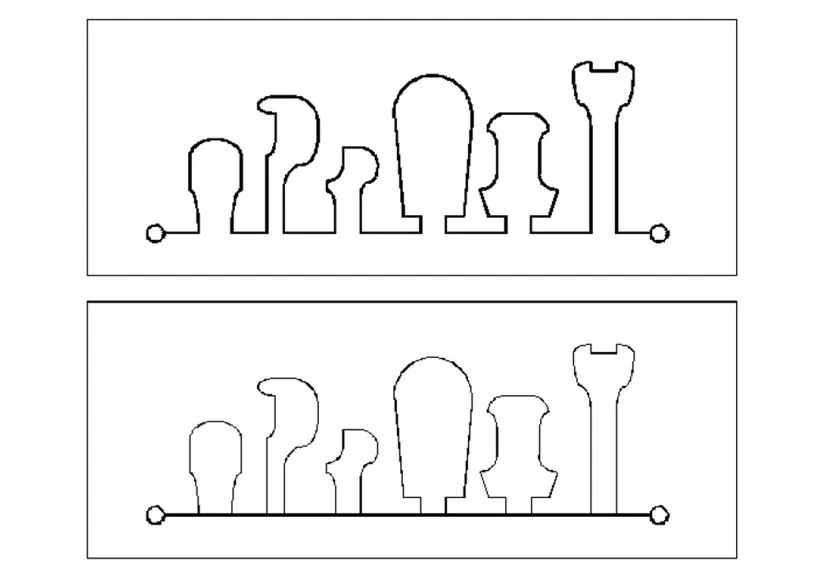
Quan cal utilitzar el tall de filferro per processar una sèrie de motlles convexos cilíndrics, durant la programació, aquestes formes de motlle convexes es dissenyen sobre una plantilla i es mantenen connectades entre si. Finalment, es tallen i se separen linealment, tal com es mostra a la figura següent. Aquest procés és especialment adequat per al tall continu a llarg termini de petites protuberàncies. L'ús d'aquest procés requereix una disposició raonable, que pot aconseguir l'objectiu d'estalviar materials i evitar la deformació del tall.
05 Tall compost
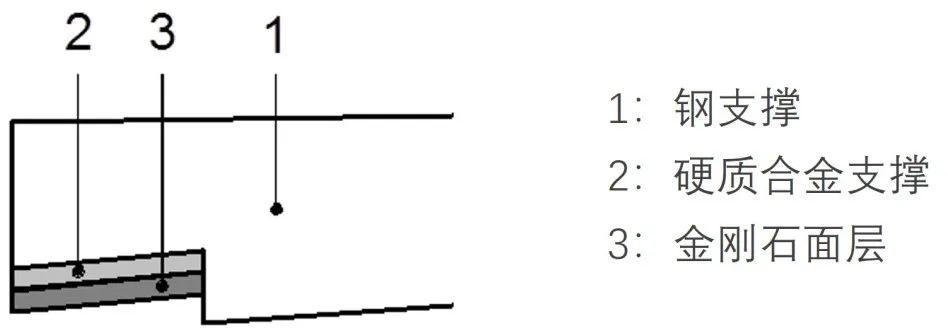
El tall compost és el tall simultani de peces de treball compostes de diferents materials. El tall compost s'utilitza principalment per tallar diferents combinacions de materials de matrius de perforació, tallar diferents combinacions de materials de punxons i matrius de cisalla i tallar materials compostos amb eines de tornejat de formació, tal com es mostra a la figura següent. Per a aquest tipus de tall, l'estabilitat del tall és un problema, i a l'hora de seleccionar els paràmetres del procés, és possible considerar la selecció de materials amb les peces més gruixudes o difícils de tallar com a base.
06 Tall d'apilament
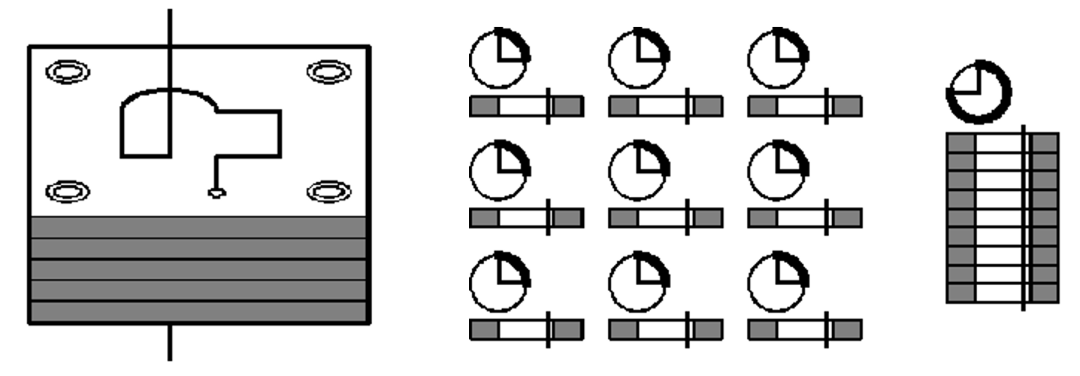
El tall d'apilament es refereix a tallar un cert nombre de peces de la mateixa forma i material d'una sola vegada a través de l'apilament de peces, tal com es mostra a la figura següent. Aquest procés s'utilitza per tallar peces de plaques primes, i l'eficiència global del tall de gran gruix d'una sola vegada és molt superior a la del tall de plaques primes d'una sola peça. Fixeu la placa fina juntament amb cargols o adhesiu conductor per formar un bloc sencer, assegurant la conductivitat entre les diferents parts. A més, el gruix de l'apilament no ha de ser massa gruixut, preferiblement no superar els 150 mm, en cas contrari afectarà la precisió de mecanitzat de la consistència de les peces apilades.