


Has après el posicionament i la subjecció, així com el mecanitzat?
En el procés de trobar diverses solucions, hem trobat que sempre hi ha alguns problemes de posicionament i subjecció que no estan ben resolts en el disseny preliminar. D'aquesta manera, fins i tot les solucions més innovadores perdran importància pràctica. Comprendre els coneixements bàsics de posicionament i subjecció pot garantir fonamentalment la integritat del disseny de l'aparell i els plans de processament.
Coneixement del localitzador
1, el principi bàsic de posicionament des del costat de la peça de treball
Quan es col·loca des del costat de la peça, com el suport, el principi 3-punt és el principi més bàsic. Aquest és el mateix principi que l'element de suport, conegut com a 3-principi del punt, derivat del principi de determinar un pla a partir de tres punts que no estan en la mateixa línia. Entre els quatre punts, tres poden determinar una cara, de manera que es poden determinar un total de quatre cares. No obstant això, sigui com estigui situat, és bastant difícil fer el quart punt en el mateix pla.
▲ Principi de tres punts
Per exemple, quan s'utilitzen quatre localitzadors d'alçada fixa, només tres punts en un punt determinat poden contactar amb la peça de treball i la possibilitat que el quart punt restant no toqui la peça de treball encara és alta.
Per tant, quan es configura un localitzador, generalment es basa en tres punts i la distància entre aquests tres punts s'ha d'augmentar tant com sigui possible.
A més, en configurar el localitzador, cal confirmar per endavant la direcció de la càrrega de processament aplicada. La direcció de la càrrega de mecanitzat, també coneguda com a direcció de desplaçament del suport/eina, pot afectar directament la precisió general de la peça de treball configurant un localitzador al final de la direcció d'alimentació.
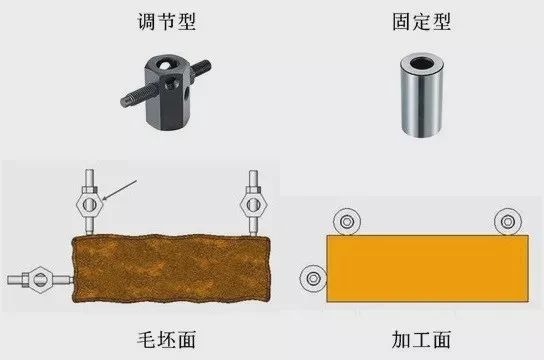
En general, els localitzadors ajustables de tipus pern s'utilitzen per col·locar-se a la superfície en blanc de la peça de treball, i els localitzadors de tipus fix (superfície de contacte de la peça a terra) s'utilitzen per col·locar-los a la superfície de mecanitzat de la peça.
2, Principis bàsics per localitzar els forats de la peça
Quan s'utilitzen els forats processats en el procés anterior de la peça per al posicionament, cal utilitzar passadors amb toleràncies de posicionament. En combinar la precisió del forat de la peça amb la precisió de la forma del pin, i en funció de la tolerància d'ajust, la precisió de posicionament pot complir els requisits reals.
A més, quan s'utilitza un passador per al posicionament, un sol utilitzar un passador recte i l'altre un passador de diamant. Això fa que sigui més còmode muntar i desmuntar la peça de treball, i és rar que la peça de treball s'enganxi amb el passador.
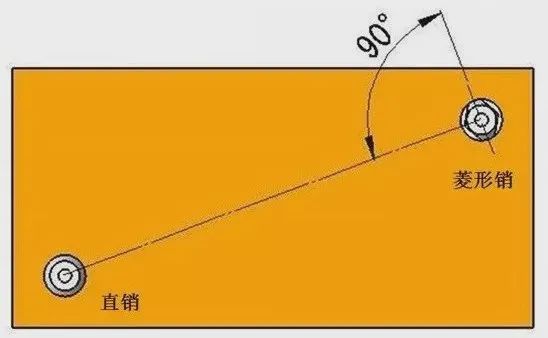
▲ Utilitzeu el posicionament dels pins
Per descomptat, també és possible utilitzar passadors rectes per als dos passadors ajustant la tolerància d'ajust. Per a un posicionament més precís, un passador recte i un passador de diamant solen ser els més efectius.
Quan s'utilitza un passador recte i un passador de diamant, la direcció de configuració del passador de diamant (al punt de contacte amb la peça de treball) sol ser perpendicular a la línia que connecta el passador recte i el passador de diamant en un angle de 90 graus. Aquest mètode de configuració és per al posicionament angular (en el sentit de la rotació de la peça).
Coneixements relacionats amb pinces
1, Classificació dels dispositius de subjecció
Segons la direcció de subjecció, generalment es divideix en les següents categories:
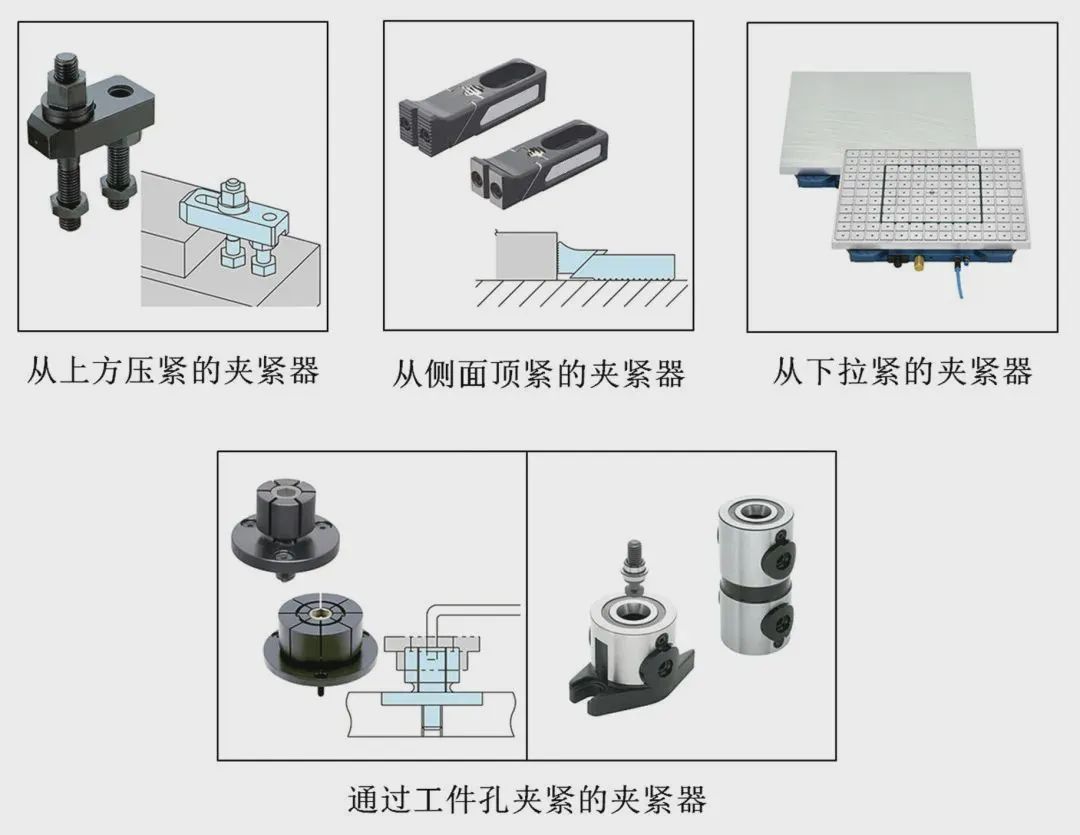
A continuació, fem una ullada a les característiques de les diferents pinces.
1. Dispositiu de subjecció pressionat des de dalt
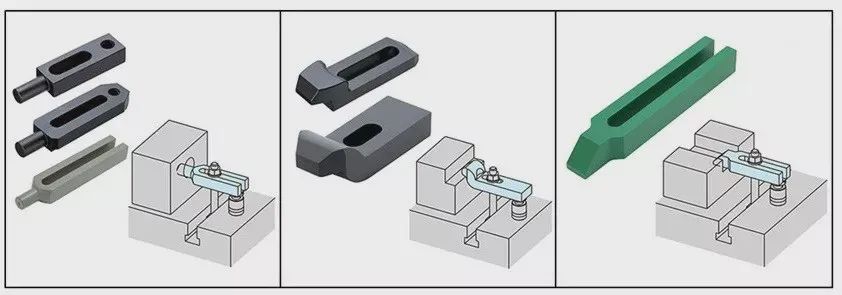
El dispositiu de subjecció que prem des de dalt de la peça de treball té la menor deformació durant la subjecció i és el més estable durant el processament de la peça. Per tant, en general, la primera consideració és subjectar la peça des de dalt. L'aparell més comú per premsar des de la part superior de la peça és un accessori mecànic manual. Per exemple, el diagrama següent s'anomena pinça "tipus de fulla de pi". El dispositiu de subjecció compost per una placa de pressió, cargols de doble cap, presa i femella s'anomena dispositiu de subjecció de "tipus de fulla solta".
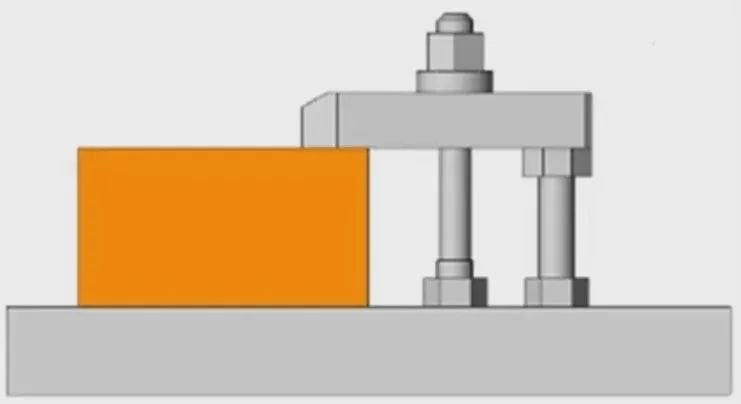
A més, es poden seleccionar diferents formes de plaques de pressió segons la forma de la peça de treball, corresponent a diverses formes de la peça de treball.
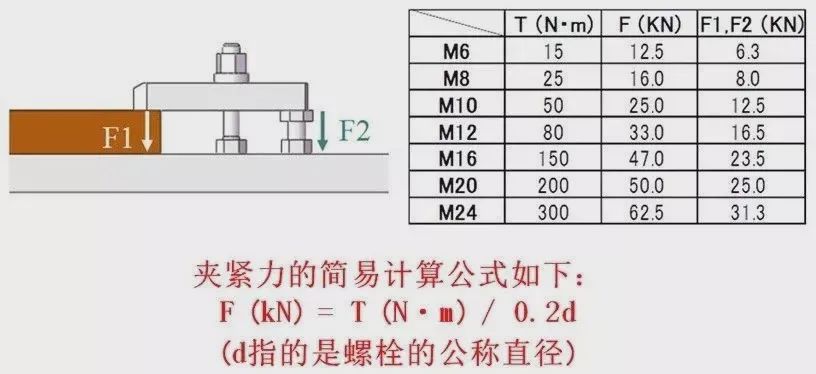
La relació entre el parell i la força de tancament de la pinça de la fulla de pi durant la subjecció es pot calcular mitjançant la força d'empenta del cargol.
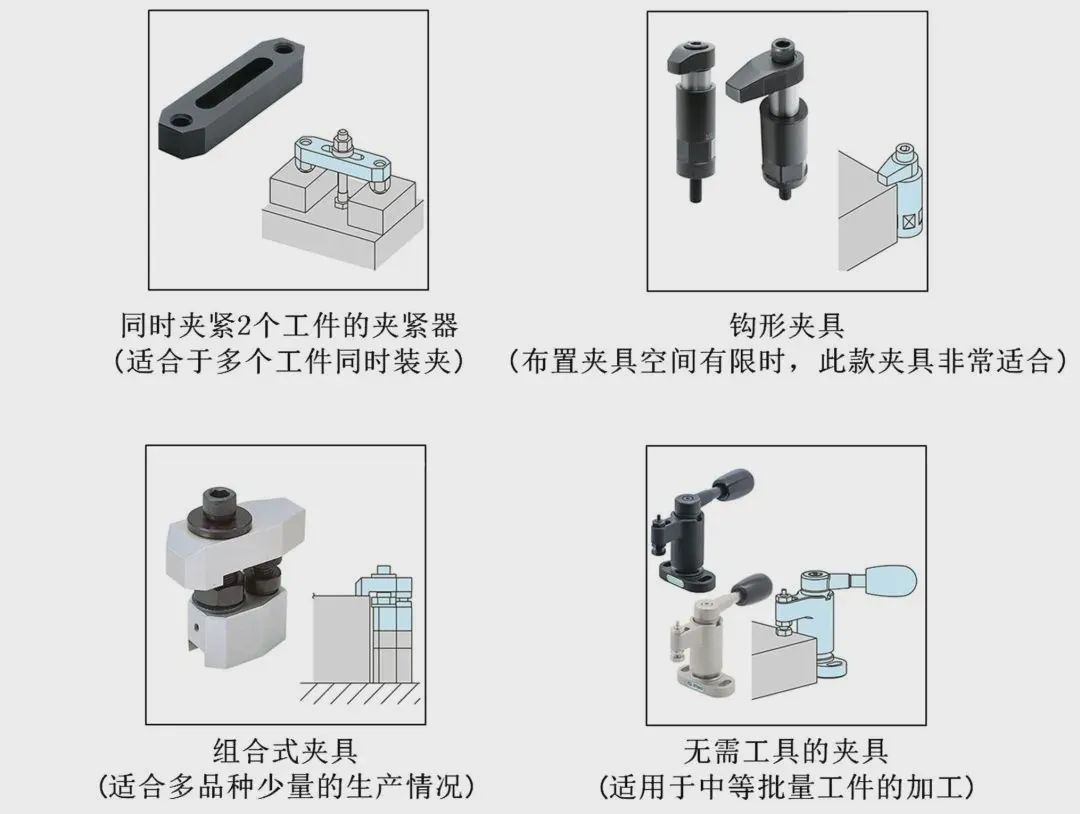
A més de la pinça de fulla solta, també hi ha pinces similars per subjectar des de la part superior de la peça.
2. Dispositiu de subjecció per a la subjecció lateral
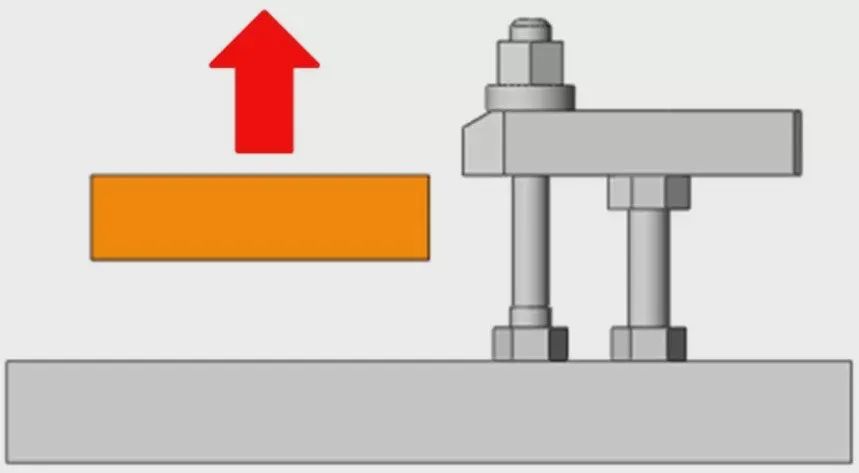
Originalment, el mètode de subjecció de la peça de treball des de dalt és el més estable en precisió i la càrrega de processament mínima de la peça. No obstant això, en diverses situacions en què es requereix un mecanitzat per sobre de la peça de treball o la fixació des de dalt no és molt adequada, cosa que fa que sigui impossible subjectar des de la part superior de la peça de treball, és possible optar per subjectar des del costat de la peça. Tanmateix, en subjectar la peça des del costat, es generarà una força ascendent i s'ha de tenir en compte com eliminar aquesta força a l'hora de dissenyar l'aparell.
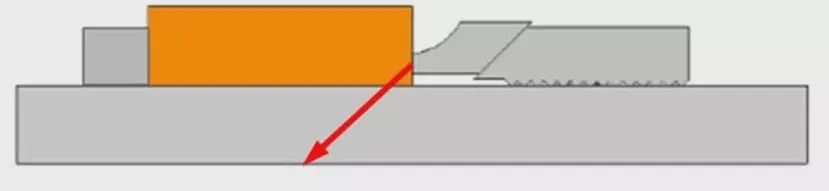
Els dispositius de subjecció que subjecten des del costat també tenen una força cap avall mentre generen empenta des del costat, tal com es mostra a la figura anterior. Aquest tipus de fixació pot evitar eficaçment que la peça de treball surti cap amunt.
També hi ha pinces similars per subjectar des del costat.
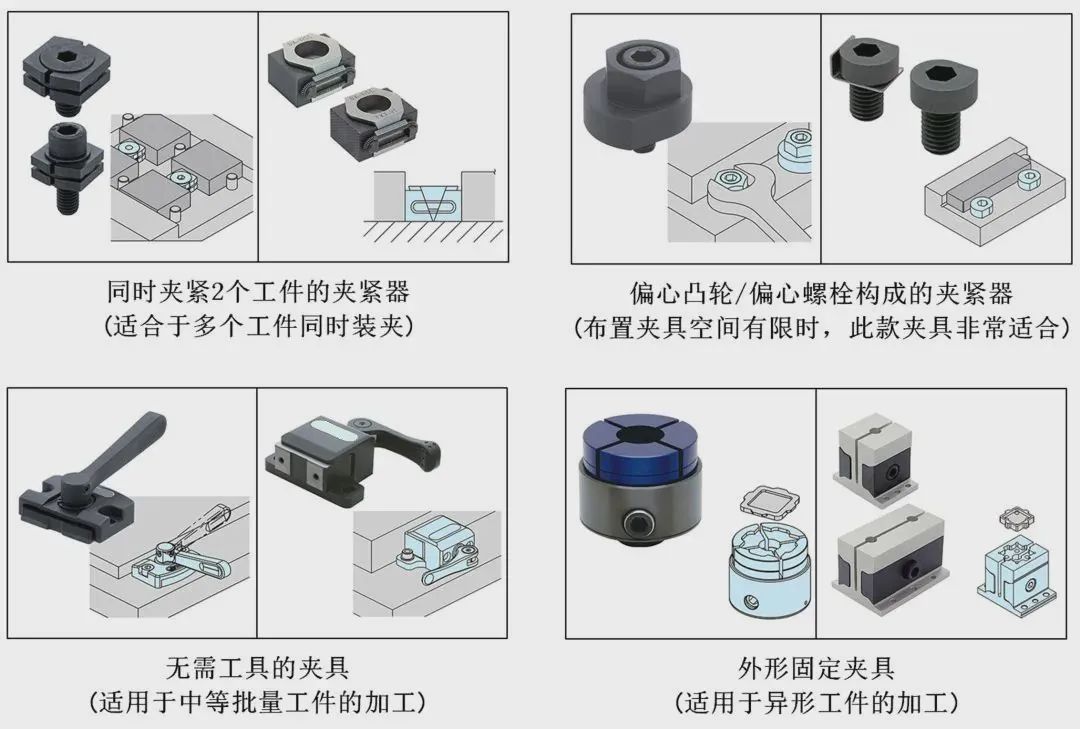
3. Subjeu la peça amb força des de la posició de tirada cap avall
Quan es processa la superfície superior d'una peça de placa fina, no només no es pot subjectar des de dalt, sinó que també és poc raonable pressionar-la des del costat. L'únic mètode de subjecció raonable és estrènyer la peça des de sota. Quan s'ajusta la peça des de baix, si està feta de material de ferro, normalment es pot utilitzar una pinça magnètica. Quan s'utilitzen peces de metall no ferrosos, generalment es poden utilitzar ventoses de buit per estrènyer-les.
En els dos casos anteriors, la força de subjecció és directament proporcional a l'àrea de contacte entre la peça de treball i l'imant o la ventosa de buit. Si la càrrega de mecanitzat és massa alta quan es processen peces petites, l'efecte de mecanitzat no serà ideal.
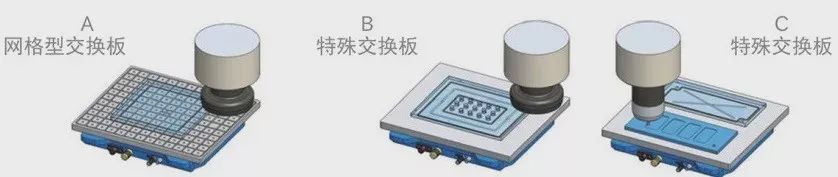
A més, quan s'utilitzen imants o ventoses de buit, la superfície de contacte entre l'imant i la ventosa de buit s'ha de suavitzar fins a un cert grau per poder utilitzar-se amb seguretat i normalitat.
4. Dispositiu de subjecció mitjançant subjecció de forats
Quan s'utilitza una màquina de mecanitzat d'eix 5-per a processament simultani de múltiples cares o processament de motlles, per evitar la influència dels accessoris i les eines en el processament, en general és més adequat optar per la subjecció de forats. En comparació amb la subjecció des de dalt i des del costat de la peça de treball, l'ús de la subjecció dels forats genera menys càrrega a la peça i pot deformar-la de manera efectiva.
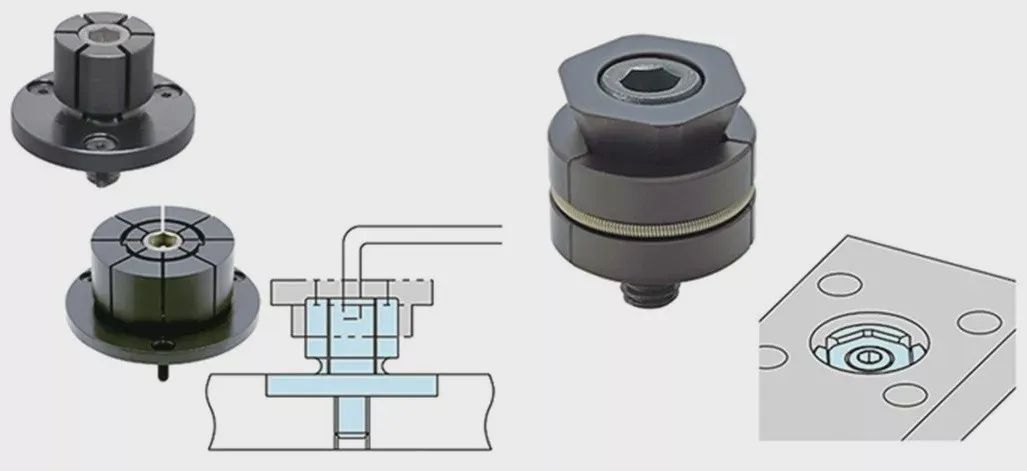
▲ Ús de forats per al processament directe
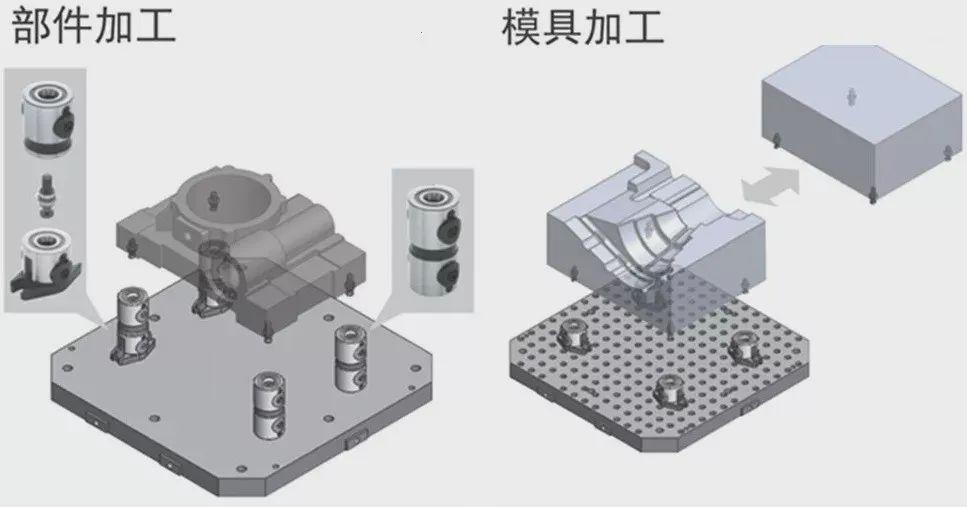
▲ Col·loqueu passadors per a la fixació
2, pre subjecció
L'anterior es refereix principalment a accessoris per a la subjecció de peces de treball, i també és crucial millorar l'operabilitat i millorar l'ús de la subjecció prèvia. Quan col·loqueu la peça verticalment a la base, la peça caurà a causa de la gravetat. En aquest punt, cal accionar la pinça mentre manteniu premuda la peça amb les mans.
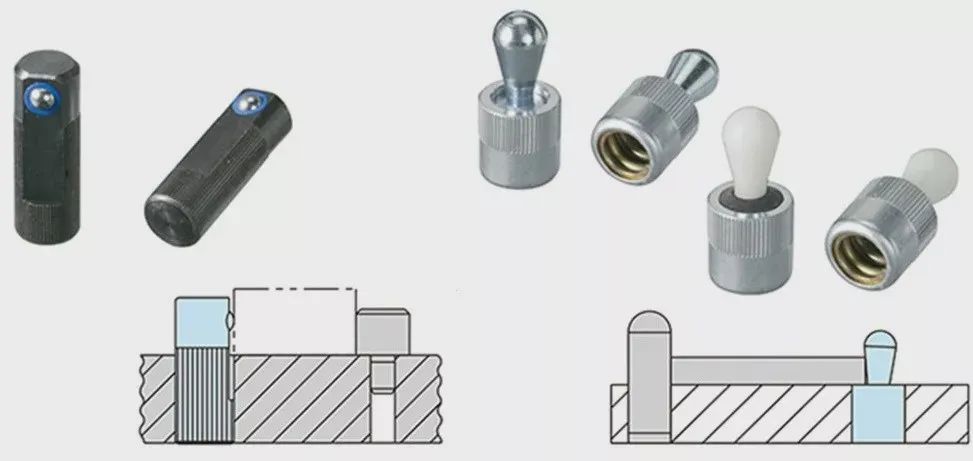
▲ Pre subjecció
Si la peça de treball és de gran pes o quan es subjecten diverses peces simultàniament, l'operabilitat es reduirà molt i el temps de subjecció també serà llarg. En aquest punt, l'ús d'aquest producte de pre subjecció de tipus de molla pot permetre que la peça de treball funcioni amb la pinça en estat estacionari, millorant considerablement l'operabilitat i reduint el temps de subjecció de la peça.
3, Precaucions a l'hora de seleccionar pinces
Quan s'utilitzen diversos tipus de pinces dins del mateix aparell, les eines utilitzades per subjectar i afluixar han de ser coherents. Per exemple, tal com es mostra a la figura de l'esquerra, quan s'utilitzen diverses claus d'eina per a les operacions de subjecció, la càrrega general de l'operador augmentarà i el temps de subjecció global de la peça també serà més llarg. Per exemple, a la imatge de la dreta, unifiqueu la mida de la clau i del cargol de l'eina per facilitar els operaris in situ.
▲ Operabilitat de subjecció de la peça de treball
A més, a l'hora de configurar el dispositiu de subjecció, cal tenir en compte l'operabilitat de la subjecció de la peça tant com sigui possible. Si la peça de treball s'ha d'inclinar durant la subjecció, serà inconvenient operar-la. Quan es dissenyen accessoris i accessoris, cal evitar aquesta situació.


