


Mètode de control de precisió d'alta fiabilitat per al mecanitzat de rosques
1 Pròleg
La carcassa de la cambra de combustió d'un determinat model de motor es compon d'una peça de connexió frontal, un cilindre giratori de parets primes, una peça de connexió posterior i un suport, que es processen mitjançant una combinació de soldadura per arc d'argó, tractament tèrmic i sorra. . Hi ha 2 fileres de 20 suports axials soldats a la superfície exterior de la carcassa de parets primes de la cambra de combustió, i el dibuix de disseny dels suports requereix una precisió de fil de M4-6H. La rosca de suport s'utilitza per instal·lar cobertes de cable de míssils i la connexió de rosca requereix alta qualitat i fiabilitat. A causa de les limitacions de l'estructura de suport, el material i l'estructura espacial al punt de soldadura amb la carcassa de la cambra de combustió, s'utilitzen processos tradicionals per processar rosques, donant lloc a una baixa taxa de qualificació del producte. Aquest article porta a terme anàlisis i investigacions de processos sobre diverses etapes del processament del producte i, mitjançant la verificació experimental, la comparació i l'anàlisi, s'obté un mètode de control de precisió de fil raonable i eficaç.
2. Característiques de l'estructura del producte i dificultats de processament
2.1 Característiques estructurals
Les dimensions exteriors de la carcassa de la cambra de combustió són relativament grans, amb un diàmetre exterior de 50{{10}}mm i una longitud de 4500 mm. El suport es solda manualment a la superfície exterior de la carcassa de la cambra de combustió, amb una llum radial de (114 ± 0,2) mm. La carcassa de la cambra de combustió i els materials de suport estan fets d'acer d'alta resistència D406A. L'estructura de suport de la carcassa de la cambra de combustió es mostra a la figura 1. El suport té una estructura circular allargada amb un diàmetre exterior de 14 mm i una amplada de mm com es mostra a la imatge. Hi ha una rosca interna M4-6H al centre, amb un pas de 0,7 mm. Només hi ha un espai de 0,7 mm entre la ranura de la part inferior del fil i la carcassa de paret prima.
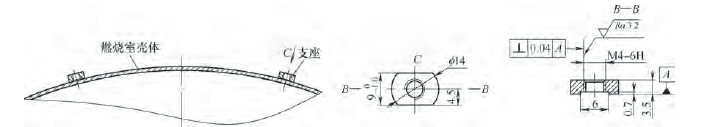
Figura 1 Estructura de suport de la carcassa de la càmera de combustió
2.2 Dificultats de processament
El flux de processament del suport es mostra a la figura 2. Si els forats roscats del suport estan disposats per al processament després de la soldadura i el tractament tèrmic, hi ha diverses dificultats [1].
1) L'espai entre la part inferior del forat roscat del suport i la carcassa és de només 0,7 mm, cosa que pot danyar fàcilment la superfície de la carcassa de paret prima durant el processament mecànic, cosa que suposa un perill per a la qualitat.
2) La bretxa entre la ranura a la part inferior del forat roscat del suport i la carcassa és petita. Durant el processament del fil, la guia de l'aixeta és curta, el posicionament és inestable, és difícil tocar el fil i és propens a la desviació de mecanitzat. La verticalitat de 0,04 mm no es pot garantir.
3) La duresa del material després del tractament tèrmic és 48-52HRC, que pot provocar fàcilment el trencament de l'aixeta durant el processament del fil. A causa de problemes de fil, la carcassa es desballesta, la qual cosa comporta uns costos de fabricació elevats i riscos de qualitat.
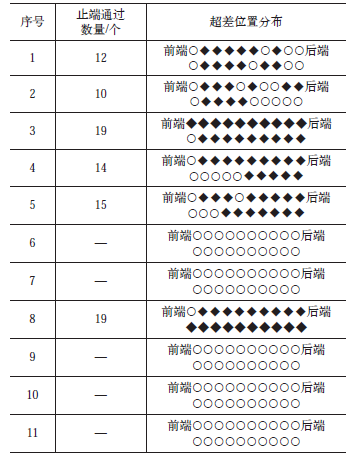
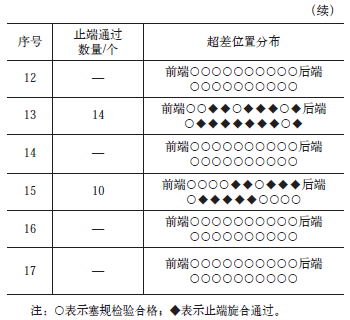
A partir de l'anàlisi anterior, es pot concloure que els fils de suport s'han de mecanitzar abans de soldar, i després recuits, sorrejats, temperats i temperats juntament amb la carcassa de la cambra de combustió després de la soldadura. Després del tractament d'extinció, la superfície del fil de suport s'oxida i hi ha un excés de residus units a la superfície del perfil del fil. Si la rosca del suport es processa al seu lloc abans de soldar i després de combinar i processar la carcassa de la cambra de combustió, utilitzeu una aixeta M4-6H per netejar l'excés de material adherit a la superfície del perfil de fil de suport. Al mateix temps, provocarà la caiguda de la capa d'òxid a la superfície d'alguns perfils de fil intern del suport. Quan s'utilitza el calibre de fil M4-6H per a la inspecció, la taxa de qualificació és només del 67%. L'anàlisi estadística es va realitzar sobre el mecanitzat de rosques internes M4-6H en suports de carcassa de 17 cambres de combustió, tal com es mostra a la Taula 1. Com millorar la precisió de mecanitzat de les rosques de suport s'ha convertit en un problema tècnic urgent en la producció i el lliurament de productes. .
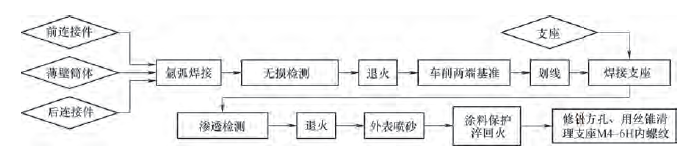
Figura 2 Flux del procés de processament
Taula 1 Estadístiques sobre el mecanitzat de rosques internes M4-6H en suports de carcassa de 17 cambres de combustió
3 Solucions tècniques i proves de procés
3.1 Proposta tècnica
Després de revisar, inspeccionar, analitzar i resoldre diversos processos durant el processament de la carcassa i el suport de la cambra de combustió, es creu que la raó principal de la precisió dimensional del fil intern M4-6H del suport supera l'estàndard. és que després del tractament d'extinció, la superfície del fil de suport s'oxida i hi ha un excés de residus units a la superfície del perfil del fil. Quan es neteja l'excés de material a la superfície de la rosca, pot provocar que la capa d'òxid de la superfície d'alguns dels perfils de rosca interna del suport caigui, donant lloc a una mala precisió de la rosca interna M4-6H del suport.
A partir de l'anàlisi de processos, s'han desenvolupat dos plans de procés.
Opció 1: personalitzeu un toc manual especialitzat, dividit en un toc de capçal i un segon toc, i controleu la mida del diàmetre de pas de l'aixeta de capçal. Utilitzeu un con de capçal per tocar la rosca en l'estat de les peces de suport i reserveu el marge de mecanitzat. Després del tractament tèrmic de la carcassa de la cambra de combustió, utilitzeu un fil de suport de dos cons per garantir la precisió final del fil.
Opció 2: augmentar la precisió del fil de M4-6H en un nivell en l'estat de les peces de suport, processar segons M4-5H, compensar efectivament la diferència entre M4-6H i M4-5H, i compleixen els requisits de precisió del fil [2].
3.2 Procés i resultats de la prova
El primer pla de procés es realitza en tres passos. ① Aixeta especial personalitzada (aixeta de capçal i segon toc), amb marges reservats per al diàmetre de pas de l'aixeta de capçal de {{0}},30mm, 0,2{ {9}}mm, i 0.10 mm, respectivament Utilitzeu un con de capçal per tocar la rosca durant el mecanitzat de les peces de suport. ③ Després del tractament tèrmic, utilitzeu un doble con per tocar el fil. A causa de l'alta duresa (48-52HRC) del material després del tractament tèrmic i la influència de l'estructura de gran diàmetre de la carcassa de la cambra de combustió, la dificultat de l'operació de rosca per part dels operadors augmenta, la força és desigual i la la força de tall és propensa a desviar-se de l'eix. Quan la dotació de diàmetre durant l'experiment és de 0,30 mm, és impossible tallar el forat roscat quan s'utilitza un fil de rosca de dos cons; Quan es toca amb un marge de diàmetre de 0,20 mm i 0,10 mm respectivament, pot haver-hi una desviació del forat roscat o trencament de l'aixeta, cosa que dificulta la garantia de la qualitat del producte [3].
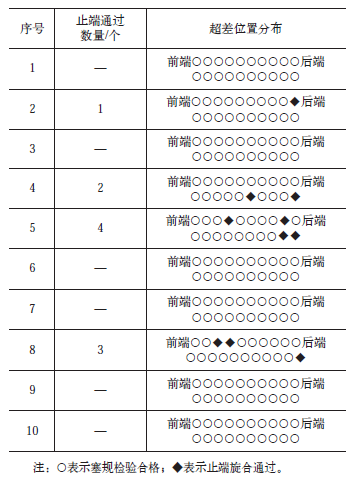
Segons el segon pla de procés, la precisió del fil del suport es millora amb un nivell de processament. La situació de mecanitzat de les rosques internes M4-6H de 10 suports de carcassa de la cambra de combustió s'analitza estadísticament i les dades es mostren a la taula 2. La precisió de la rosca s'ha millorat molt i la taxa de qualificació del producte ha augmentat de 67 % al 95%.
Taula 2 Estadístiques sobre el fil intern del suport de tramitació de l'esquema 2
3.Anàlisi de resultats experimentals
En resumir i analitzar els resultats experimentals de l'Esquema 1 i l'Esquema 2, segons el mètode de processament de l'Esquema 2, s'ha millorat significativament la taxa de qualificació del fil de suport. El calibre de fil M4-7H es va utilitzar per inspeccionar els fils fora de tolerància i tots els resultats es van qualificar. Compareu les dimensions de precisió dels fils M4-6H, M{4-5H i M4-7H, tal com es mostra a la taula 3.
Taula 3 M4 × Mida de precisió de rosca interna 0,7 mm (unitat: mm)
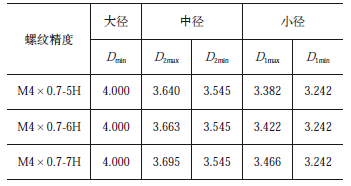
Es pot veure que la mida del diàmetre de pas de la rosca M4-5H és mm,La mida del diàmetre de pas de M4-6H és
 mm,La mida del diàmetre de pas de M4-7H és
 mm. La desviació màxima de la mida límit entre 7H i 6H és 0.032 mm, i la desviació màxima de la mida límit entre 6H i 5H és 0.023 mm, que indica que la precisió del fil del suport no qualificat no superi els 0,032 mm. Per compensar la sobretolerància, la precisió del fil en el mecanitzat real s'ha millorat a 5H, amb una quantitat de compensació de 0,023 mm, que bàsicament pot complir els requisits de compensació del fil. Per a casos individuals de precisió del fil superior a la tolerància, es pot considerar que la tolerància és molt petita, amb una precisió entre 6H i 7H [4].
4 Mesures de millora i validació de processos
La classificació del procés de la tecnologia de processament mostra que el mètode del procés és raonable i factible, atès que la taxa de qualificació del producte s'ha millorat molt. Mitjançant l'anàlisi del terme de sobretolerància, es creu que la sobretolerància de la precisió del fil és causada per factors detallats en el procés de mecanitzat. Per resoldre completament el problema de la precisió de la rosca del coixinet, es realitzaran millores del procés en les següents etapes del procés de mecanitzat del coixinet.
1) Quan toqueu fils a la màquina de roscat, l'eix experimentarà una lleugera oscil·lació. A mesura que canvia la profunditat de processament, el temps de tall a la boca del fil és relativament llarg i hi haurà lleugeres diferències en la mida entre la boca i l'arrel. S'adopta el mètode de copejar el fil des de la part posterior del fil de suport per compensar els lleugers canvis a la boca i l'arrel durant el procés de mecanitzat [5].
2) Millorar la precisió de la detecció del calibre de fil. El fil del suport encara es processa amb precisió M4-5H. Quan s'utilitza un mesurador de tap de rosca per a la inspecció, cal que l'indicador de marxa estigui completament cargolat i que l'indicador de no marxa sigui cargolat en no més d'una volta.
3) En el procés de sorra abans del tractament tèrmic de la carcassa de la cambra de combustió, cal protegir els fils de suport. Cal canviar el mètode de procés anterior d'utilitzar cargols M4 per a la protecció i redissenyar un cargol protector especial amb una precisió de M4-6f. La longitud del fil s'ha de controlar en una volta per evitar múltiples rotacions i desgast.
4) Canvieu el mètode de neteja. Després de mecanitzar el conjunt de la carcassa de la cambra de combustió, utilitzeu aire comprimit per treure l'excés de material als forats roscats del suport i, a continuació, utilitzeu un calibre de tap de rosca M4-6H per inspeccionar-lo. Si no pot passar, primer netegeu-lo amb cargols M4, després netegeu-lo amb un toc M4-5H i inspeccioneu-lo amb un calibre de tap M4-6H després de netejar-lo.
Després de múltiples proves i verificacions de procés, la precisió del fil del suport compleix completament els requisits de precisió del producte i la taxa de qualificació del producte s'ha augmentat al 100%, resolent completament el problema de la precisió del fil del suport.
5 Conclusió
Per garantir una alta fiabilitat dels fils de suport després de la soldadura i el tractament tèrmic, es prenen les mesures següents per controlar la precisió del fil.
1) Milloreu la precisió de la rosca en un nivell durant el mecanitzat a l'estat de la peça i ajusteu la precisió de la rosca del suport de M4-6H a M4-5H.
2) Durant el processament del fil de suport, es processa des de la superfície de soldadura (esquena) i després del tractament tèrmic i l'extinció, s'inspecciona des del davant per compensar les diferències dimensionals entre la boca i l'arrel durant el processament.
3) Els cargols de protecció especial estan dissenyats per al procés de sorra per reduir la compressió dels forats roscats.
Mitjançant l'adopció de diverses mesures tecnològiques, s'ha controlat la precisió del mecanitzat de fils i s'ha avaluat la fiabilitat de les connexions de rosca mitjançant proves de vol de míssils. La qualitat del producte és estable i fiable.


