


Com millorar la suavitat de la superfície de gir
En l'etapa de mecanitzat de precisió de les operacions de tornejat, el menys desitjable per als operadors és desfer peces a causa de la mala qualitat del mecanitzat de superfícies. Les fàbriques també han de tenir en compte molts factors per millorar la suavitat de la superfície i satisfer els requisits del client. Les fulles i els paràmetres de tall adequats són essencials, però també és el cas adoptar un enfocament integral per produir una millor suavitat de la superfície.
1.
Adoptar un enfocament integral
És important tenir en compte tots els passos, des del mecanitzat en brut fins al mecanitzat de precisió, ja que estan interrelacionats, interrelacionats i interdependents. Per exemple, abans de començar el mecanitzat desbast, heu de considerar deixar marge per al mecanitzat de precisió i el mecanitzat de semiprecisió.
Per garantir un acabat superficial d'alta qualitat, els operadors han d'eliminar una quantitat adequada de material durant les etapes de mecanitzat en brut i semiprecisió, de manera que el mecanitzat de precisió es pugui dur a terme amb errors mínims o mínims. Qualsevol problema pot provocar una mala qualitat de la superfície.
La unió de mecanitzat en brut processa la major part del marge en blanc, de manera que l'eina de mecanitzat de precisió no tindrà pressió. L'adequació raonable del marge de mecanitzat en brut també evita danys prematurs a l'eina de mecanitzat de precisió. Moltes fàbriques prefereixen utilitzar paràmetres d'alimentació més agressius per al mecanitzat en brut, cosa que pot provocar rebaves més grans a les parets de les peces i dificultar el trencament.
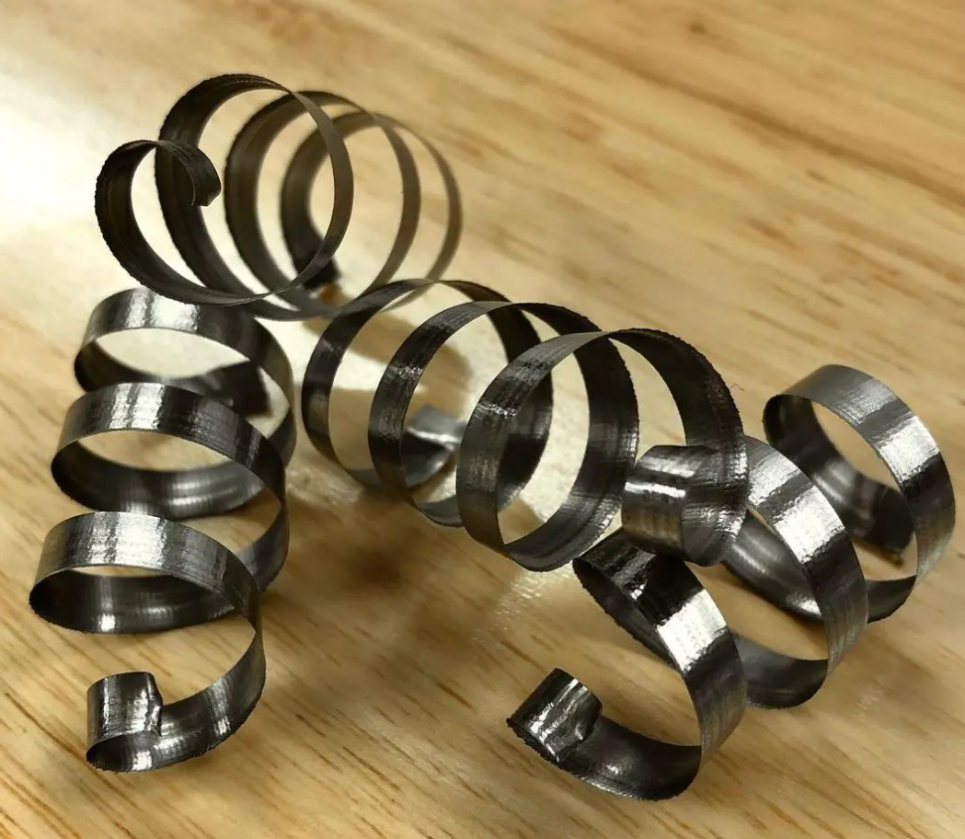
Si aquestes rebaves es troben a les peces durant les operacions de mecanitzat de precisió, poden ser molt dures (donant com a resultat l'acumulació d'encenalls), donant lloc a una vida útil de la fulla molt curta. Les eines de mecanitzat en brut s'han de programar per eliminar osques i rebaves i han de proporcionar una bona superfície mecanitzada per a l'etapa de mecanitzat de precisió.
Si observeu una màquina-eina que funciona normalment o un procés de tornejat d'acer tou, l'operador ha de produir un acabat superficial suficient en les primeres etapes per aconseguir l'acabat superficial necessari. Si comenceu a estudiar components d'acer endurit, l'acabat superficial de la laminació en brut abans del tractament tèrmic afectarà molt l'acabat superficial final després del tractament tèrmic.
2.
Trieu l'alimentació i la velocitat adequades
Durant el mecanitzat de precisió, utilitzaràs velocitats d'avanç de superfície més elevades, donant lloc a velocitats més ràpides i velocitats d'avanç més baixes. A més, en termes generals, la profunditat de tall serà menor. Però igualment important, cal assegurar-se que la velocitat d'alimentació sigui coherent amb l'acabat de la superfície desitjat. Si la velocitat d'alimentació és massa lenta, pot provocar una fricció excessiva i un desgast prematur de la fulla, donant com a resultat una mala llises de la superfície.
La velocitat de tall més ràpida ajuda a augmentar lleugerament la temperatura, donant lloc a un millor acabat superficial. També evita que el material s'enganxi a la part superior o superfície de l'eina. En comparació amb les aplicacions de mecanitzat en brut, l'operador hauria d'augmentar lleugerament la velocitat, però no massa, en cas contrari tindrà l'efecte contrari. Si hi ha dipòsits d'encenalls al costat de la fulla, s'ha d'augmentar la velocitat d'alimentació.
En comparació amb les aplicacions de mecanitzat en brut, moltes marques tendeixen a reduir la velocitat, que és un error comú en les operacions de mecanitzat de precisió. La millora de la velocitat és necessària per aconseguir un acabat superficial d'alta qualitat.
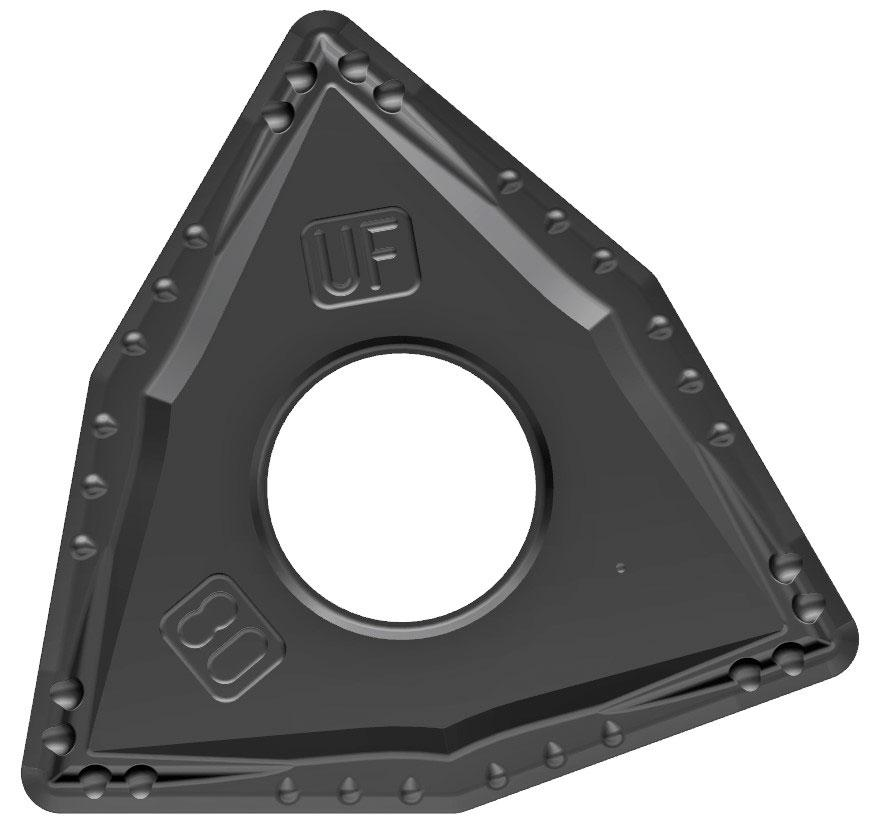
Una ranura portaeines amb una tolerància dimensional excessiva reduirà l'àrea de contacte entre la fulla (com la fulla WNMG) i la ranura portaeines, provocant el moviment de la ranura portaeines. Això pot provocar micro vibracions, que tenen un impacte negatiu en la suavitat de la superfície.
La determinació de la profunditat de tall correcta contribuirà a l'estabilitat del procés de tornejat. Una profunditat de tall massa petita pot fer que el radi de la punta de l'eina apliqui totes les forces radialment al component, cosa que pot provocar vibracions i tenir un impacte negatiu en la suavitat de la superfície.
També és important no recomanar l'ús d'una profunditat de tall excessiva, ja que la majoria dels materials s'han d'eliminar durant les etapes de mecanitzat gruixudes i intermèdies. Normalment voleu una profunditat de tall lleugera i una velocitat d'avanç més baixa.
3.
Trieu la marca adequada d'eines de tall
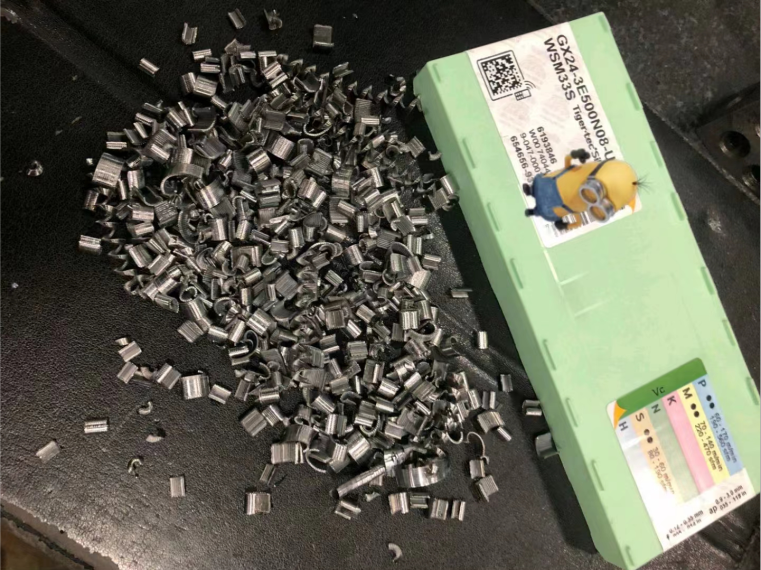
L'ús de fulles de marca pot ajudar a produir millors resultats de tall. D'altra banda, parlar de noves aplicacions amb els fabricants de fulles pot ajudar a determinar quina fulla produirà un acabat superficial d'alta qualitat en les operacions de tornejat, seleccionant així la fulla adequada. Les condicions de processament i els materials de les peces determinen quin tipus de fulla és adequat, però es poden recomanar algunes característiques generals durant l'etapa de mecanitzat de precisió.
Sempre que la forma geomètrica de la peça ho permeti, normalment es prefereixen radis més grans durant el mecanitzat de precisió. Un radi més gran ajuda a anivellar el material de manera més eficaç, gairebé com un eixugaparabrises. Si utilitzeu un radi de punta d'eina més gran, podeu augmentar lleugerament la velocitat d'avanç tot mantenint una qualitat de superfície superior. Tanmateix, en aplicacions de parets primes, els radis de punta de l'eina més petits poden reduir les forces de tall radials, la qual cosa pot provocar inclinacions i vibracions, amb un impacte negatiu en la suavitat de la superfície.
La forma de la fulla té un impacte significatiu en la formació inicial d'encenalls i la suavitat de la superfície.
4.
El paper de les fulles de poliment en el mecanitzat
L'ús de fulles de marca pot ajudar a produir millors resultats de tall. D'altra banda, parlar de noves aplicacions amb els fabricants de fulles pot ajudar a determinar quina fulla produirà un acabat superficial d'alta qualitat en les operacions de tornejat, seleccionant així la fulla adequada. Les condicions de processament i els materials de les peces determinen quin tipus de fulla és adequat, però es poden recomanar algunes característiques generals durant l'etapa de mecanitzat de precisió.
Sempre que la forma geomètrica de la peça ho permeti, normalment es prefereixen radis més grans durant el mecanitzat de precisió. Un radi més gran ajuda a anivellar el material de manera més eficaç, gairebé com un eixugaparabrises. Si utilitzeu un radi de punta d'eina més gran, podeu augmentar lleugerament la velocitat d'avanç tot mantenint una qualitat de superfície superior. Tanmateix, en aplicacions de parets primes, els radis de punta de l'eina més petits poden reduir les forces de tall radials, la qual cosa pot provocar inclinacions i vibracions, amb un impacte negatiu en la suavitat de la superfície.
La forma de la fulla té un impacte significatiu en la formació inicial d'encenalls i la suavitat de la superfície.
5.
Trieu la ranura de trencament d'encenall adequada
L'elecció del trencaclosques adequat també és un punt clau. Quan la fulla participa en el tall, la superfície superior de la fulla està directament relacionada amb el processament del material i l'àrea d'encenall. Per tant, si obteniu una profunditat de tall menor a una velocitat d'avanç més baixa, la ranura de l'encenall semblarà diferent d'obtenir una profunditat de tall més profunda a una velocitat d'alimentació més alta. Heu de triar una ranura de trencament d'encenall adequada per al material, ja que el trencament d'encenall és crucial per mantenir un acabat superficial consistent i bo, especialment en diverses peces.
6.
Com més prim sigui el recobriment, millor
Un aspecte passat per alt en aquest procés és com el grau de la fulla afecta la suavitat de la superfície, especialment quan està relacionat amb el recobriment.
Quan es tracta de recobriments de deposició física de vapor (PVD) i deposició de vapor químic (CVD), els recobriments CVD solen ser molt més gruixuts que els recobriments PVD. En comparació amb els recobriments més prims, els recobriments més gruixuts s'enfronten a reptes més grans per produir un acabat superficial d'alta qualitat, i aquest és sempre el cas. A causa de l'adhesió del recobriment, el PVD produeix una millor suavitat de la superfície que el recobriment CVD. Les fulles de PVD tenen un recobriment complet a totes les superfícies, mentre que la deposició química de vapor redueix el recobriment a la microgeometria, alterant així la forma de la microgeometria.
7.
Com controlar els xips
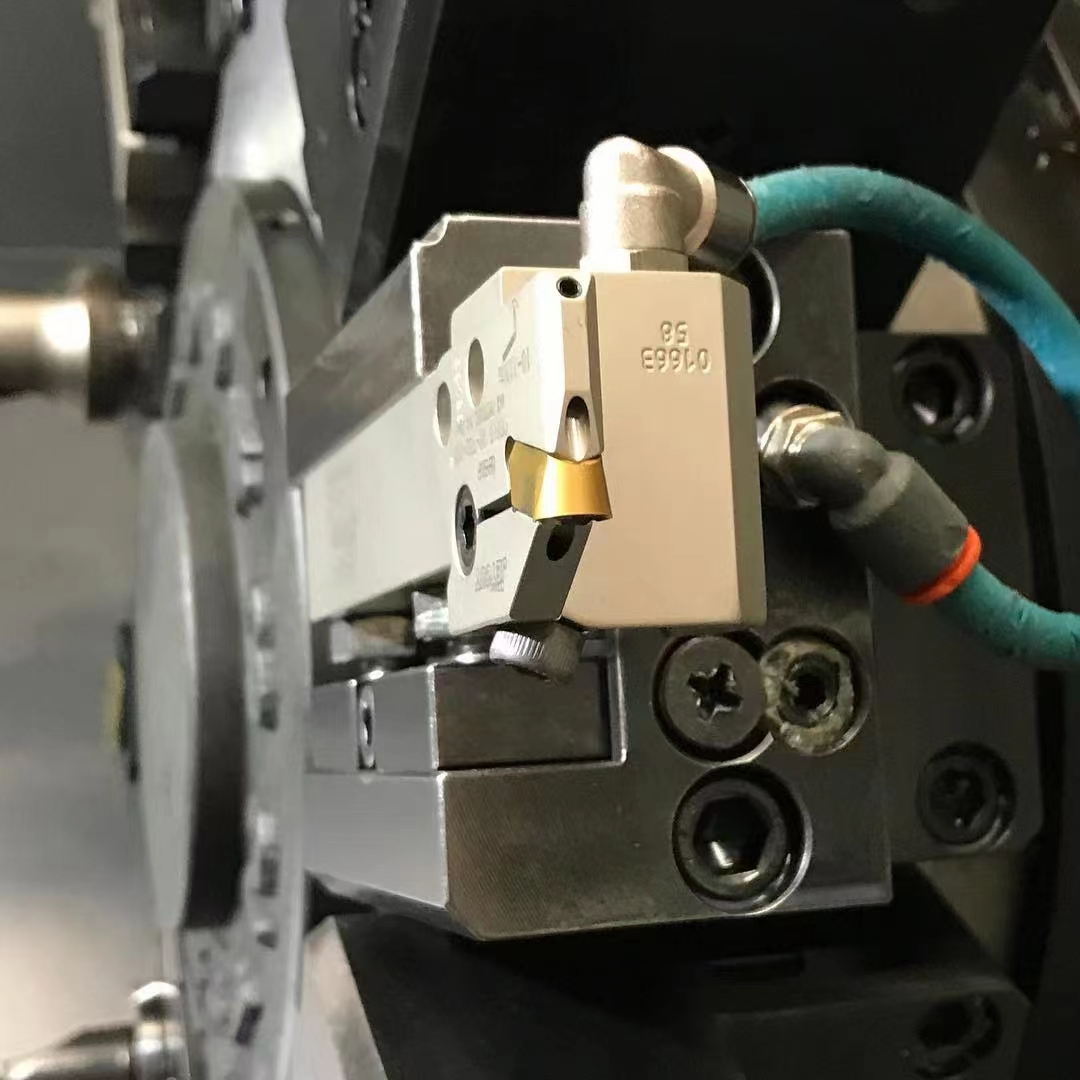
Per a la majoria de les operacions de tornejat, es recomana alinear el refrigerant d'alta pressió directament amb la vora de tall. Això ajuda a eliminar les estelles de la zona de tall. El control de l'encenall és crucial per mantenir una suavitat d'alta qualitat. L'eliminació d'encenalls pot evitar que l'eina torni a tocar-les, cosa que pot danyar el tall de l'eina. També pot evitar que les fitxes s'enrotllin al voltant de l'eina i es moguin a la superfície de la peça de treball, cosa que pot provocar rascades o defectes en el poliment.
"El fluid de refrigeració ajuda a mantenir la refrigeració de peces i eines, de manera que podeu tallar a una velocitat més ràpida. Si l'equip no pot utilitzar refrigeració a alta pressió, els mètodes de refrigeració convencionals o interns també són la millor opció".
El líquid de refrigeració no es recomana per a totes les aplicacions. Per al tornejat de materials endurits: qualsevol material que superi HRC50 hauria d'evitar l'ús de refrigerant per a eines de ceràmica, ja que té tendència a colpejar l'eina amb calor, cosa que pot provocar la fractura de l'eina. Tanmateix, si el material és suau, es poden utilitzar fulles de ceràmica com a refrigerant.
El control dels xips és essencial perquè en aquest procés, hem de dissipar la calor de les fitxes. Però encara necessiteu una àrea de tall prou gran. Si es redueix l'àrea de tall, la massa de calor extreta de l'àrea de tall disminuirà i començareu a veure els efectes del desgast químic, el desgast lateral i el desgast del fossat a la fulla. Quan teniu en compte el poliment de superfícies, el control d'encenalls es converteix realment en un repte. És per això que cal triar la forma geomètrica correcta i mantenir els paràmetres de tall adequats per a l'aplicació determinada.
8.
La rigidesa també és molt important
Molta gent està d'acord que el suport d'eines i la fixació tenen un paper important per aconseguir un acabat superficial d'alta qualitat. Si l'aparell no és prou rígid, pot provocar vibracions, que poden afectar la suavitat. És igualment important assegurar-se que la pinça de la fulla tingui el voladís el més curt possible per ajudar a mantenir la seva rigidesa. La peça de treball i les eines de tall han de tenir un suport adequat perquè no hi hagi vibracions durant el procés de mecanitzat de precisió.
Una cosa que molta gent no necessàriament pensa és com es col·loca aquesta fulla al suport del ganivet. El disseny del clip de ganivet pot tenir un paper important. Una ranura de la pinça del ganivet excessivament oberta reduirà l'àrea de contacte entre la fulla i la ranura de la pinça del ganivet (com ara la fulla WNMG), provocant així moviment a la ranura de la pinça del ganivet. Això pot provocar micro vibracions i tenir un impacte negatiu en la suavitat de la superfície.
El moviment de l'eina de tall també dificulta el manteniment de la tolerància dimensional de les peces. El portaeines ha de coincidir amb la tolerància dimensional de la fulla i mantenir-se en bon estat. No hi hauria d'haver desgast ni deformació, ja que fins i tot el més mínim moviment pot tenir conseqüències adverses.
9.
Utilitzar segons bons mètodes de processament
La millor manera d'aconseguir un bon acabat superficial és començar pel fabricant de la fulla i adoptar les seves recomanacions, que serà un bon començament. Podem fer ajustos durant el tall de prova, però aquests suggeriments només són adequats per a operadors experimentats, per la qual cosa és important acumular més coneixements professionals en la vida diària.
Es prefereix triar una fulla amb un angle de rastell positiu per a un mecanitzat de precisió. La cantonada frontal ajuda a crear una fulla afilada per tallar el material. Per a l'etapa de mecanitzat en brut, es recomana utilitzar un angle de rasclet negatiu, ja que aplicarà més força darrere de la vora de tall per eliminar més material, proporcionant un millor punt de partida per a l'etapa de mecanitzat de precisió.
Una altra cosa a considerar aquí és la força direccional. En l'etapa final, haureu d'aplicar la màxima força possible al llarg de la direcció axial de la peça, ja que això us donarà l'estabilitat que necessiteu. Si trieu una fulla amb un angle d'entrada proper a 0 graus, us permetrà obtenir una força més gran al llarg de l'eix, però també haureu d'augmentar l'espai lliure posterior de la fulla per aconseguir un acabat superficial d'alta qualitat.
La força tangencial és un factor important en el procés de mecanitzat. La força tangencial, que és la combinació de la força axial i la força radial, es pot considerar una constant durant el gir. Si l'operació augmenta la força axial, reduiran la influència de la força radial, la qual cosa els permet mantenir millors toleràncies i reduir les micro vibracions, ja que redueix la inestabilitat natural. En les etapes de mecanitzat en brut i semi-precisió del procés, això no és necessàriament un factor a tenir en compte.
Finalment, és important tenir en compte que la direcció de tall de l'eina també és important. Cal assegurar-se que la força operativa es dirigeix cap a la part ben recolzada de la peça. El processament lluny del marc de suport pot provocar vibracions, que també poden afectar la vida útil de l'eina, i la suavitat de la superfície definitivament es veurà afectada.


